数控车床加工:0.01毫米公差背后的工艺逻辑与行业现实
在武汉精密零件加工的订单里,数控车床加工始终是出现频率最高的工序之一。回转体零件——轴、套、阀芯、接头、法兰——只要带圆柱面或螺纹,几乎都绕不开车削。但真正拉开加工水平差距的,不是设备清单上写了多少台机床,而是对精度、材质和工艺路径的理解深度。
一、定位精度与重复定位精度,是两回事
很多采购方在询价时只问一句“你们车床精度多少”,得到的回答往往是“0.01毫米”。这个数字通常指定位精度,也就是机床按指令走到某个坐标点的准确程度。但批量加工真正依赖的是重复定位精度——同一坐标反复走一百次,落点能散开多大范围。目前主流全功能数控车床的定位精度多在0.008~0.015毫米,重复定位精度在0.005毫米左右;斜床身车削中心可以做到更好。
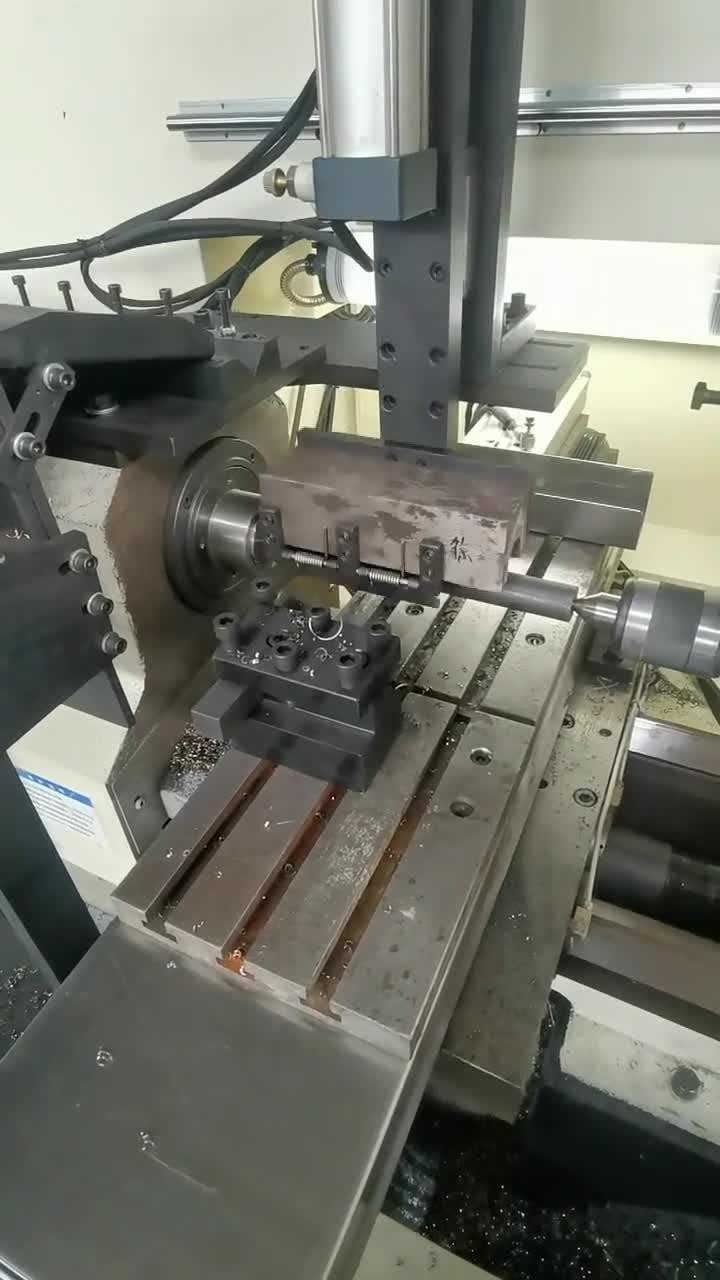
这个区别意味着什么?如果只加工一件,定位精度说了算;如果要加工五百件并且件件互换,重复定位精度和机床的热稳定性才是决定因素。连续切削两小时后主轴热伸长带来的漂移,往往比标称精度更值得关注。
二、不锈钢和铝合金,走的是两套参数
材质对工艺的影响,比很多人想象的要大。
- 304、316L不锈钢:导热系数约16 W/(m·K),不到45号钢的三分之一,切削热大量堆积在刀刃附近;同时加工硬化倾向明显,切削速度通常要压到80~150 m/min,并配合高压切削液把热量带走。进给量给得太小反而加剧硬化,这是新手容易踩的坑。
- 6061、7075铝合金:导热系数约167 W/(m·K),散热快,可以放心上高速,切削速度做到300 m/min以上很常见,配PCD刀具还能更高。但铝合金刚性差,三爪卡盘夹紧力稍大就会让薄壁件变形,松开工件又弹回来,尺寸反而超差。
同一台机床,换一种材料就要重做一套参数和装夹方案。不锈钢零件加工和铝合金零件加工的报价差异,很大程度上来自这里。
三、车铣复合:减少一次装夹,就是减少一次误差
同轴度、垂直度这类形位公差,很大程度上取决于装夹次数。一个零件若分三道工序在三台设备上完成,每次重新找正都会引入新的误差,累积起来相当可观。
车铣复合加工把车削、铣削、钻孔、攻丝集中到一次装夹中完成。对液压阀芯、传感器壳体、连接器接头这类既有回转面又有侧向孔位的零件,收益尤其直接:基准统一,位置度更容易守住,同时省掉了工序间的周转和等待。当然,这类设备对编程能力的要求也更高,工艺员必须在下刀之前就把刀具干涉、排屑路径想清楚。
四、小批量非标零件加工的现实账
小批量零件加工的真实成本结构,常常和外行想的不一样。以一件中等复杂度的非标零件为例,工艺编制、建模编程、刀具准备加上首件试切,通常需要2~6小时;而实际切削时间可能只有几十分钟。也就是说,单件成本里工艺准备占了大部分。
这也解释了为什么同一张图纸,数量从1件增加到100件,单价会明显下降。对采购方而言,把相近零件合并下单、提供清晰的基准和公差要求、避免在非功能面上过度标注精度,都是实打实的降本手段。
五、从行业数据看趋势
据中国机床工具工业协会统计,2023年我国金属切削机床产量约61万台,其中数控金属切削机床占比约四成,数控化率仍在稳步爬升。下游需求集中在汽车零部件、液压气动、医疗器械、光学仪器和电子通信设备几个方向,这些领域对零件一致性和表面质量的要求,正逐年收紧。
在武汉及周边,光电子信息、汽车零部件和船舶装备构成了机加工订单的主要来源。恒欣精微机械长期承接精密机械零部件加工、非标零件定制与非标五金件加工业务,设备涵盖数控车床、数控铣加工及车铣复合加工单元。我们的经验是:与其在报价上反复拉锯,不如在图纸评审阶段就把基准、材质状态和关键公差确认清楚——这一步省下来的时间和成本,通常比压价更可观。