数控车床加工:精度、材料与工艺协同的实战逻辑
在精密制造领域,数控车床加工从来不是一个孤立工序,而是连接设计意图与实物性能的关键环节。中国机床工具工业协会数据显示,2023年我国金属切削机床产量约61.3万台,其中数控金属切削机床占比接近45%,数控化替代仍在加速。对武汉精密零件加工企业而言,设备数量已不是核心壁垒,如何把精度、材料与工艺路线协同到位,才是真正拉开差距的地方。
精度不是单一指标,而是一组约束条件
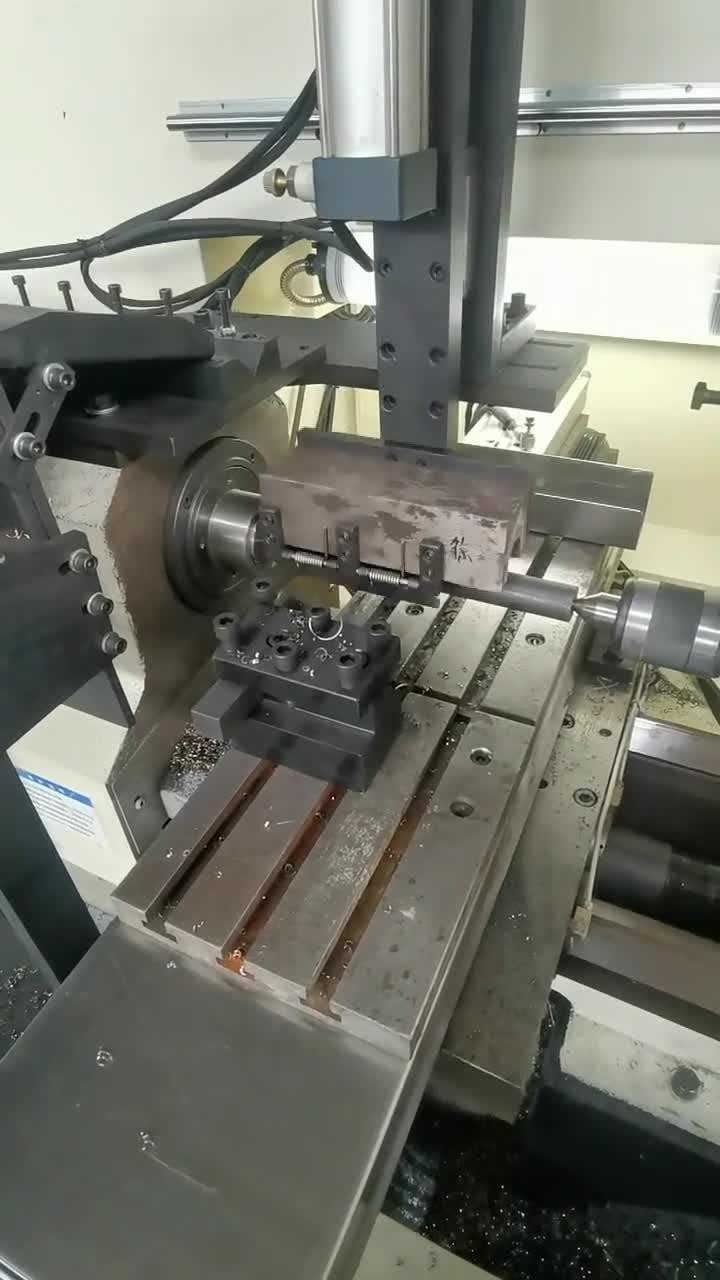
讨论数控车床加工精度,通常先看尺寸公差与表面粗糙度。常规数控车削可稳定达到IT7—IT6级,表面粗糙度Ra0.8—1.6μm;配置高刚性主轴与精密滚珠丝杠的机床,可进一步收窄至IT5级、Ra0.4μm以内。但实际交付中,客户更关心的是圆柱度、同轴度与批次一致性。例如轴类零件同轴度要求0.01mm时,仅靠机床静态精度远远不够,还需控制卡盘夹持力、刀具热变形与切削液温升。武汉恒欣精微机械在承接非标零件定制时,通常会在工艺评审阶段就把基准统一、装夹次数和检测方案一并锁定,避免“单件合格、批次超差”的常见问题。
材料差异决定刀具与参数的匹配逻辑
不锈钢零件加工与铝合金零件加工,看似都是车削,实则两套逻辑。304不锈钢加工硬化倾向明显,切削区温度高,刀具磨损快,线速度通常控制在120—180m/min,进给量不宜过小以免在硬化层反复切削;6061铝合金则可提升至300—500m/min,配合大前角刀具实现高效排屑。钛合金TC4更特殊,导热系数仅为钢的1/5左右,热量集中在刀刃,必须降低切削速度并加大冷却压力。材料选对了刀具,只是及格;参数匹配到位,才能兼顾效率与刀具寿命。
车铣复合:一次装夹带来的效率红利
车铣复合加工的价值,在复杂回转体零件上体现得最直接。传统工艺需要车床、加工中心、钻床多道流转,每次装夹都会引入新的定位误差。采用车铣复合后,一次装夹即可完成外圆、端面、径向孔与铣扁工序。某汽车零部件客户将转向节衬套由三道工序合并为一道后,加工周期缩短约40%,同轴度从0.02mm提升至0.008mm。这类案例说明,设备升级的真正回报不在单机速度,而在工序链的压缩。
小批量非标定制的现实挑战
小批量零件加工面对的是“品种多、批量小、交期紧”的常态。柔性夹具、快速换刀与离线编程成为关键。武汉机加工厂家的优势在于贴近华中汽车、光电子与船舶装备产业链,能够快速响应图纸变更与试制需求。以一批50件的精密五金件加工为例,从编程、首件检测到批量交付,合理排产可压缩至3—5个工作日,前提是检测环节不拖后腿。三坐标测量机、圆度仪与粗糙度仪的抽检数据,是交付报告里最有说服力的部分。
结语
数控车床加工的竞争,最终落在工艺细节的积累上。从刀具寿命管理到热变形补偿,从装夹基准到检测闭环,每一项都影响零件的实际服役表现。对于需要精密机械零部件加工的企业来说,选择加工方时,不妨多问一句:你的工艺文件里,有没有针对这批材料的切削参数记录?这往往比设备清单更能说明问题。