非标零件定制:从图纸到量产,武汉精密加工如何破解“小批量、高精度”难题
在制造业的供应链体系中,标准件解决的是通用性问题,而非标零件定制的价值,恰恰体现在那些“没有现成答案”的地方。一台自动化设备的某个关键传动件、一套检测仪器的异形夹具、一批试制阶段的新能源汽车零部件——它们往往批量不大,却对尺寸公差、材料性能和交付节奏有着近乎苛刻的要求。能否稳定地做好这类活,是衡量一家精密机械加工企业真实水平的试金石。
非标定制的难点,不在“加工”而在“理解”
很多采购方都有类似经历:图纸发出去,报价回来的厂家不少,但真正能把图纸背后的工况意图读懂的不多。非标零件定制的第一道门槛,是工艺理解。以不锈钢零件加工为例,304与316L在切削性能上差异明显,前者易加工硬化,后者韧性大、刀具磨损快,如果简单套用车削参数,表面粗糙度很容易超标。再比如薄壁铝合金零件,装夹力稍大就会变形,加工完成后测量合格,装配时却出现干涉。
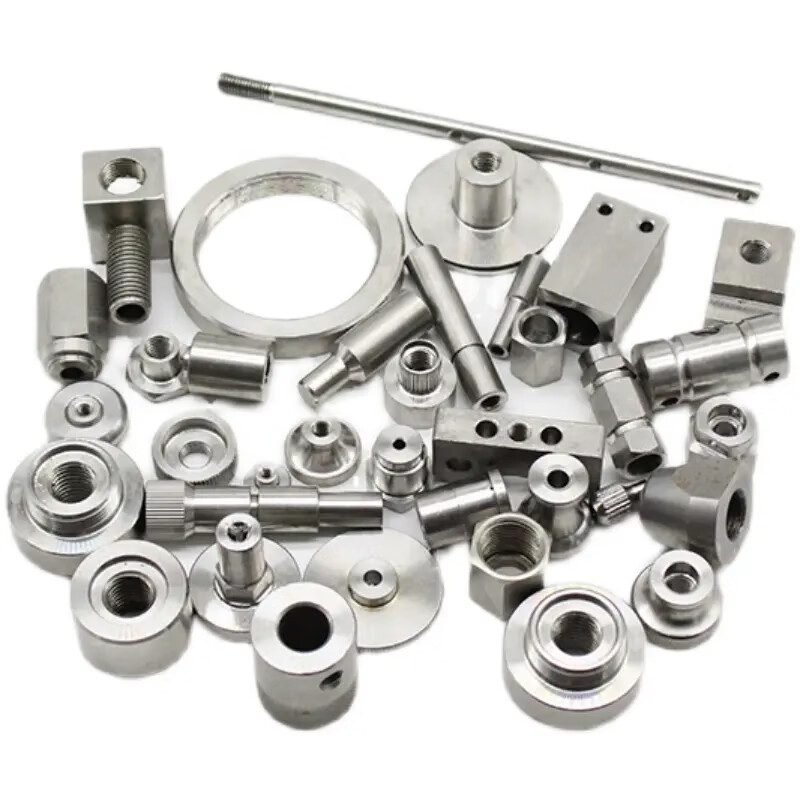
武汉恒欣精微机械在承接非标零件定制业务时,通常会在报价前与客户确认三个问题:零件的装配关系、受力方向、以及关键尺寸的功能优先级。这一步看似增加了沟通成本,实际上大幅降低了后续返工率。根据中国机械工业联合会2023年发布的行业调研数据,在精密机械零部件加工领域,因图纸理解偏差导致的返工约占非标订单总返工量的37%,远高于设备精度不足造成的比例。
车铣复合加工:小批量订单的效率解法
非标零件定制往往呈现“多品种、小批量”的特征,传统分工序加工需要多次装夹,每次装夹都会引入定位误差。对于位置公差要求严苛的零件,累计误差可能直接导致超差。车铣复合加工技术的普及,改变了这一局面。
- 一次装夹完成车削、铣削、钻孔、攻丝等多道工序,减少基准转换次数;
- 对异形回转体零件,同轴度可稳定控制在0.01mm以内;
- 缩短工序间等待时间,小批量零件加工的交期通常可压缩30%以上。
以武汉某激光设备企业的一款镜筒座为例,该零件材料为6061铝合金,内外圆同轴度要求0.015mm,同时带有六个径向斜孔。采用车铣复合加工后,单件加工时间从原来的42分钟降至26分钟,一次交检合格率由82%提升至96%。这类案例在数控车床加工与数控铣加工协同的场景中并不少见。
材料与检测:非标定制的隐性成本所在
非标零件定制的报价差异,常常让采购方困惑:同样的图纸,为什么不同厂家报价能相差一倍?除设备与人工因素外,材料利用率和检测成本是两大变量。小批量定制中,材料采购往往没有批量折扣,切割排版不合理会产生大量废料。精密五金件加工中,一块200mm×200mm的钛合金板,合理排版与随意排版的材料利用率可能相差20%以上。
检测环节同样如此。非标零件没有专用检具,三坐标测量机(CMM)几乎是标配。据《金属加工》杂志2024年的一线调查,在武汉机加工厂家中,配备三坐标测量并出具完整检测报告的不足四成。对于医疗器械、航空航天等领域的精密机械零部件加工,缺少可追溯的检测数据,意味着整批零件的质量无法被证明。
如何判断一家非标定制供应商是否靠谱
结合多年行业观察,采购方可以从以下几个维度快速评估:
- 工艺沟通深度:是否主动询问零件的使用工况,而非直接按图报价;
- 设备匹配度:是否有车铣复合、多轴加工中心等适配复杂零件的设备;
- 检测能力:能否提供关键尺寸的实测数据,而非仅凭卡尺目测;
- 小批量承接意愿:是否愿意接几十件甚至几件的订单,并保持稳定的工艺水准。
非标零件定制的本质,是用柔性化的制造能力去匹配客户不确定的需求。它考验的不是单一工序的极限精度,而是从工艺分析、材料选型、加工执行到检测交付的全链条协同。对于武汉精密零件加工行业而言,那些愿意在工艺理解上多花时间、在检测环节不省成本的企业,往往才是小批量非标定制最值得托付的合作伙伴。