非标零件定制:一张图纸到合格交付,中间隔着多少工艺判断
在制造业的采购清单里,标准件只需要查型号、比价格;而一旦进入非标零件定制的范畴,每一次询价本质上都是一次小型工艺评审。同一张二维图纸或STEP模型,交到不同加工厂手里,会被拆解成完全不同的材料方案、基准体系、装夹次数和检测策略——这些判断的质量,最终决定了零件能不能装得上、贵不贵、多久能到。
一、非标定制的第一道门槛:把"合格"定义清楚
标准件有国标兜底,非标件只有图纸。图纸上标注了的关键配合尺寸通常只占全部尺寸的20%~30%,剩下的"自由尺寸"按GB/T 1804或ISO 2768一般公差执行,但哪几个面是装配基准、哪些尺寸参与公差链累加,往往要在工艺评审阶段与设计方确认。行业里返工率偏高的非标件,多数不是加工精度不够,而是基准不统一——设计以中心线为基准,加工以毛坯面为基准,检测又换了一套基准,误差就这样一层层叠加起来。
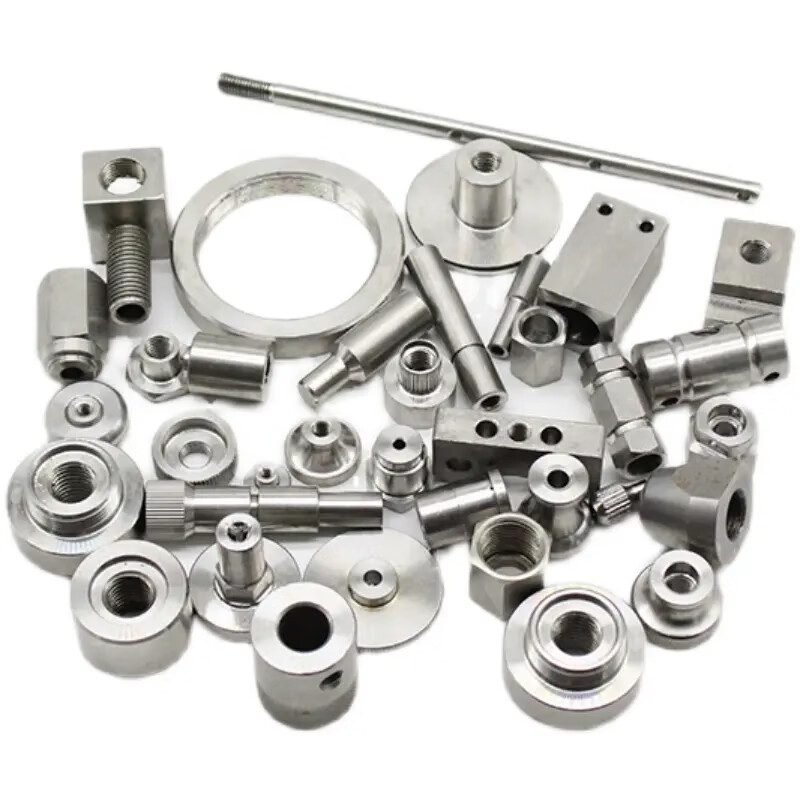
二、工艺路线选择:车、铣还是车铣复合
回转体特征优先走数控车床加工,异形轮廓、腔槽和安装面交给数控铣加工,这是最基础的分配逻辑。但当零件同时具备回转面与偏心孔系时,反复换设备就意味着反复重新找正。车铣复合加工的价值正在于此:一次装夹完成基准面、外圆、端面孔和侧向特征,位置精度不再依赖多次装夹的重复定位,通常能把累积误差压到单次装夹的三分之一以内。
材料同样左右工艺判断。不锈钢零件加工中,304和316L的加工硬化倾向明显,切削参数偏保守会粘刀、偏激进会烧刀,冷却方式与刀具涂层必须匹配;铝合金零件加工则担心另一件事——6061、7075导热快、刚性低,薄壁件容易在切削力下让刀变形,粗精加工分离、对称去料、必要时安排去应力时效,都是常规动作。这些细节写不进报价单,却实实在在反映在成品尺寸上。
三、小批量定制的成本结构:为什么5件和50件不是一个价
据中国机床工具工业协会发布的行业运行数据,2023年我国金属切削机床产量约61.3万台,其中数控金属切削机床占比持续提升,多品种、小批量订单在机加工企业接单结构中的比重逐年上升。这个趋势背后是成本逻辑的变化:在小批量零件加工中,材料费和机床工时并不是大头,工艺准备才是——编程、夹具设计、首件试切与调试,往往占总工时的30%~50%。这部分成本摊到5件上是巨额,摊到500件上几乎可以忽略。所以非标定制的报价呈现明显的非线性,批量翻十倍,单价可能只降三到四成。理解这一点,采购方才能把预算花在刀刃上:与其压单价,不如把图纸一次给完整、把关键尺寸一次讲清楚。
四、一个可复用的工艺复盘
某新能源汽车配套企业的传感器安装支架,原方案分散在三台设备上完成,五次装夹,累积位置误差超过0.05mm,装配时需人工修配。调整方案后,以车铣复合设备一次装夹完成基准面与两组安装孔,工序压缩到两次,累积误差控制在0.02mm以内,单件综合工时下降约三成。这个案例没有用到什么特殊工艺,变化只发生在工序集中度和基准传递路径上——这也是非标定制中最容易被忽视的优化空间。
五、筛选供应商时值得盯住的几项能力
- 设备清单是否覆盖车铣复合、三坐标测量、粗糙度检测,精度等级能否对应图纸要求;
- 首件是否提供完整尺寸检测报告,批量阶段采用全检还是抽检,判定标准是否书面化;
- 原材料能否提供材质证明,不锈钢、铝合金是否区分牌号与状态;
- 小批量与批量之间的工艺一致性如何保证,关键尺寸的过程能力指数是否受控;
- 表面处理、热处理等外协环节是否有稳定的配合方与验收标准。
六、武汉本地的配套条件
武汉的机加工资源集中在光谷、蔡甸、江夏等区域,紧邻汽车零部件、光电子、激光设备与船舶配套产业带。武汉精密零件加工企业的优势不在于单价最低,而在于响应速度和工程沟通效率——图纸疑问当天反馈、样品三天内出件、批量过程中随时可到场确认,这对研发打样阶段的项目尤为重要。武汉机加工厂家在精密五金件加工、非标零件定制领域的密集分布,也让研发团队有条件同时比对多家工艺方案,而不是被动接受单一报价。
非标零件定制从来不只是"把铁削成形状"的问题,它是设计意图、工艺能力与检测手段三方对齐的结果。把图纸交出去之前多问一句基准,把订单下出去之前多确认一次检测方式,往往比事后压价更能省钱。