数控铣加工:从刀具轨迹到微米级公差的精密制造逻辑
在武汉的制造业版图里,数控铣加工是绕不开的一环。光谷的光电企业要镜筒,车谷的整车厂要工装夹具,医疗器械公司要钛合金骨钉模具——这些需求最后都会落到同一类设备上:立式加工中心、龙门铣、高速钻攻机。但设备相同,交付出来的零件却可能相差一个数量级。差别不在机器,而在对切削过程的理解深度。
精度边界:设备规格表之外的真相
一台主流三轴立式加工中心,厂商标称定位精度通常在0.008~0.01mm,重复定位精度0.005mm。但这是空载、恒温、无切削力状态下的数据。真正上刀切削时,影响最终尺寸的因素会迅速增加:主轴热伸长、刀具径向跳动、工件装夹变形、切削力引起的让刀。
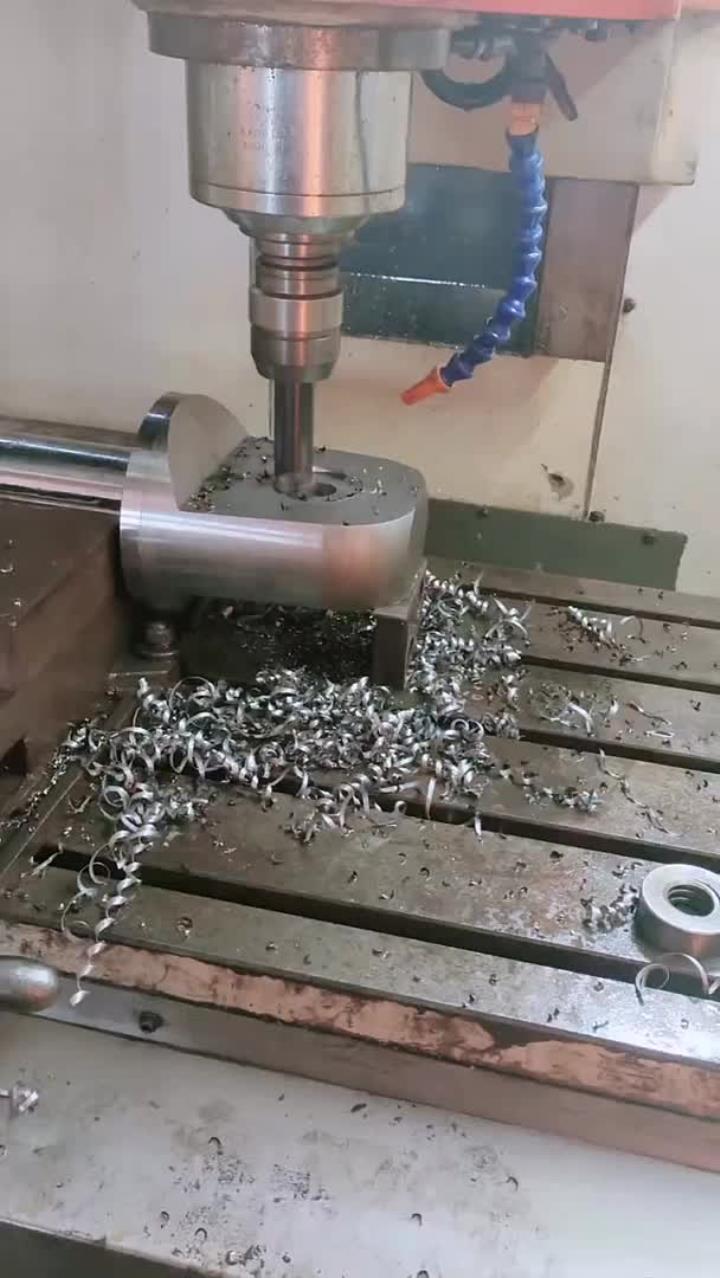
行业内的经验值是,普通数控铣加工可以稳定保证IT8~IT9级公差;经过工艺优化和恒温车间控制,精密机械零部件加工可以进入IT6~IT7区间,也就是±0.01mm量级;而镜面级要求(Ra0.4μm以下)则需要高速主轴配合金刚石或CBN刀具,切削速度往往要拉到常规参数的3~5倍。中国机床工具工业协会的行业运行数据显示,国内金属切削机床的数控化率已从十年前的不足30%提升至四成以上,但高精度五轴和高速加工中心的国产化率仍明显偏低——这也意味着,一家加工厂的真实能力,很大程度上取决于它对工艺窗口的把握,而不是设备清单的长度。
切削三要素:参数表上看不见的经验
切削速度、进给量、切削深度这三个变量,教科书上写得清楚,落到具体材料上却是另一回事。
- 铝合金零件加工:6061-T6是常客,切削速度可以放到500~1000m/min,用高转速、大前角、大螺旋角刀具,排屑顺畅,表面粗糙度轻松到Ra1.6。但7075或2024的切削性明显变差,粘刀倾向上升,需要提高冷却压力。
- 不锈钢零件加工:304、316L的加工硬化倾向是主要难点。切削速度通常压在80~150m/min,进给量不能太小——太小的每齿进给会让刀刃在硬化层里"蹭"而不是"切",刀具寿命断崖式下降。这一点在非标零件定制中尤其致命,因为小批量往往意味着单件成本高。
- 钛合金TC4:导热系数不足45钢的三分之一,切削热几乎全部集中在刀尖,必须用高压内冷和大流量冷却,切削速度往往只有30~60m/min。
这些参数不会写在机床说明书上,只能来自试切、刀具磨损曲线和长期的加工记录。这也是车铣复合加工在小批量零件加工中越来越受青睐的原因:一次装夹完成多面加工,减少重复定位误差,同时把工序间的等待时间压缩掉。
武汉场景:从光电镜筒到新能源工装
武汉机加工厂家的订单结构很有地域特征。光谷一侧,光电和激光设备的铝合金壳体、镜筒多为薄壁件,壁厚1.5~2mm,加工时容易让刀和变形。成熟的做法是真空吸附配合分层对称去料,把残余应力释放均布,而不是一次走刀切到位。车谷一侧,新能源汽车的电机壳体、电池托盘工装、检具需求量大,单件重量大、精度要求集中在孔系位置度上,用数控铣加工配合精密镗孔是最经济的路径。
再往高端走,是科研院所和医疗方向的精密五金件加工:钛合金、PEEK、可伐合金,批量常常只有几件到几十件。这类订单考验的不是产能,而是首件合格率和尺寸一致性。
小批量非标件,怎么判断加工厂的真实水平
- 看首件报告:是否提供完整的三坐标检测数据,而不是只给一个"合格"结论。
- 看工序规划:是否考虑了装夹次数、基准统一、热处理与去应力的穿插顺序。
- 看刀具管理:刀具寿命是否记录,不同材料是否分刀专用。
- 看沟通深度:真正懂工艺的工程师会主动问用途、装配关系和使用环境,而不是直接报价。
数控铣加工的竞争,最终落在工艺稳定性上。设备可以买,图纸可以改,但把公差稳定控制在图纸中间值、让每一批零件的尺寸分布都收窄,靠的是积累。对于需要武汉精密零件加工的客户来说,找到一家把工艺记录当资产管理的供应商,比多比较几家报价更有价值。