数控车床加工全解析:从工艺原理到精密零件定制实战
在武汉精密零件加工领域,数控车床加工是出现频率最高的工艺之一。无论是小批量零件打样,还是不锈钢、铝合金零件的批量生产,数控车削都扮演着关键角色。恒欣精微机械长期服务于华中地区制造业客户,本文从工艺原理、加工能力边界、材料适配、质量控制和选厂要点几个维度,系统梳理数控车床加工的核心知识,帮助采购与工程人员更准确地评估加工方案。
数控车床加工到底是什么:原理与核心优势
数控车床加工是通过程序控制刀具与旋转工件的相对运动,完成外圆、内孔、端面、螺纹、锥面、沟槽等特征切削的加工方式。工件随主轴旋转,刀具沿X轴、Z轴(部分机床含Y轴)做精确进给,尺寸精度通常可控制在±0.005~±0.02毫米区间,表面粗糙度可达Ra0.8~Ra1.6,精车条件下甚至更优。
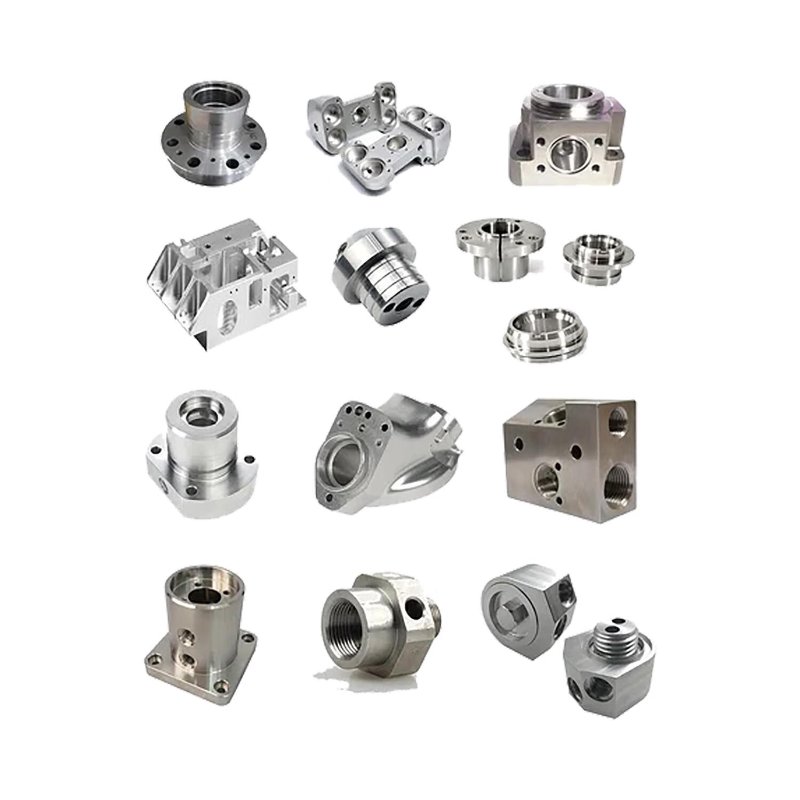
相比普通车床,数控车削的优势体现在三个层面:一是重复精度稳定,同一程序下批量零件的一致性由机床保证,不依赖操作者手感;二是复杂轮廓一次装夹完成,减少工序流转带来的累积误差;三是工艺参数可固化,换批次生产时调试时间短,特别适合小批量零件加工与多品种交替生产。
数控车床能加工哪些特征与零件类型
从产品形态看,数控车床加工主要面向回转体零件,典型包括:
- 轴类零件:电机轴、传动轴、销轴、阀芯,常见要求为外圆公差与同轴度;
- 套类与环类零件:轴承套、衬套、法兰盘、密封环,重点在内孔精度与端面垂直度;
- 螺纹类零件:外螺纹、内螺纹、梯形螺纹、管螺纹,数控车削可稳定加工至6g/6H精度等级;
- 盘类零件:端盖、连接盘、压板,常配合钻孔、攻丝工序;
- 异形回转件:锥面、球面、圆弧过渡、多台阶结构,依靠数控插补功能一次成形。
需要说明的是,带有偏心孔、侧向孔系或非回转特征的零件,单纯车削难以覆盖,通常需要转入数控铣加工或车铣复合加工完成。恒欣精微机械在承接非标零件定制时,会根据图纸特征判断是否需要车铣复合一次装夹,避免多次装夹造成的定位误差。
材料适配:不锈钢与铝合金车削的工艺差异
材料不同,数控车床加工的刀具选择、切削参数与冷却方式差别明显,这也是报价差异的重要来源。
不锈钢零件加工的难点在于材料塑性大、加工硬化倾向强、导热性差。车削时刀具磨损快,切削区热量集中,若进给量偏小容易在已加工表面形成硬化层,加剧后续刀具磨损。实践中通常选用涂层硬质合金刀片,适当加大进给量避开硬化层,配合充分的高压冷却。304、316L、303等牌号中,303易切削不锈钢的加工性明显更好,在满足耐蚀要求的前提下可优先考虑。
铝合金零件加工则相反,材料软、导热快、切削阻力小,可以实现较高的转速与进给。难点在于积屑瘤控制和薄壁件变形:精加工时提高转速、加大前角、使用锋利刃口可改善表面质量;薄壁套筒类零件需控制夹紧力,必要时采用轴向压紧或专用软爪,防止装夹变形。6061、7075是精密五金件加工中常见的铝合金牌号,7075强度更高但切削时对刀具刚性要求也更高。
车铣复合加工:什么情况下比纯车削更划算
车铣复合加工在数控车床基础上增加动力刀塔与Y轴,可在一次装夹中完成车削、铣削、钻孔、攻丝等多类工序。对于以下情形,车铣复合往往比"车床+铣床"分序加工更具优势:
- 零件上有与回转轴线存在位置度要求的侧向孔、扁位、键槽;
- 同轴度、垂直度要求严格,多次装夹难以保证;
- 零件批量小、工序多,减少装夹次数可显著缩短交期;
- 薄壁或易变形零件,反复装夹会引入应力与变形。
当然,车铣复合并非万能。零件尺寸较大、铣削去除量很大时,专用加工中心效率更高。合理的做法是由工艺人员按图纸特征做工序拆分评估,而不是一概追求复合化。
精度保障:从装夹到检测的质量控制链条
数控车床加工能否稳定达到图纸要求,取决于一条完整的控制链条,而非单台设备的精度指标。
装夹环节,卡盘跳动、软爪修整、中心架与跟刀架的使用直接影响同轴度;工艺环节,粗精加工分开、时效处理消除内应力、合理留量是控制变形的基础;刀具环节,刀尖圆弧半径补偿、刀具磨损监控决定尺寸漂移速度;检测环节,外径千分尺、内径量表、三坐标测量机、粗糙度仪的组合使用,才能覆盖尺寸、形位公差与表面质量三类要求。
对于精密机械零部件加工项目,建议在打样阶段就要求供应商提供首件检测报告,明确关键尺寸的实测值与公差余量,而不是只确认"装配能用"。批量阶段则应约定抽检比例与关键尺寸的CPK水平,把质量控制前移到过程之中。
武汉机加工厂家选择:几个实用的评估角度
武汉及周边地区制造业配套完善,机加工厂家数量众多,采购方在筛选时可重点关注以下几点:
- 设备结构是否匹配:是否有走刀机、走心机、车铣复合等不同机型,能否覆盖你的零件尺寸段与特征类型;
- 工艺能力而非设备清单:能否针对图纸提出工艺建议,例如改设计以降低加工难度、调整公差以控制成本;
- 小批量响应能力:小批量零件加工考验的是换型效率与编程能力,可询问典型打样周期与最小起订量;
- 材料与后处理配套:不锈钢、铝合金、黄铜、工程塑料的备料能力,以及热处理、表面处理(阳极氧化、钝化、镀层)的协作资源;
- 检测手段是否完整:是否有三坐标、影像仪等设备,能否出具规范的检测报告。
恒欣精微机械位于武汉,专注精密机械零部件加工,业务覆盖数控车床加工、数控铣加工、车铣复合加工与非标零件定制,服务对象包括自动化设备、汽车零部件、仪器仪表、电子通信等行业的研发与生产部门。对于处在样机验证阶段或需要小批量多批次供货的项目,欢迎提供图纸与技术要求,由工艺人员评估加工方案与交付周期。
结语
数控车床加工看似是成熟工艺,但在精密零件定制场景中,材料特性、装夹方式、工序拆分与检测手段的差异,会直接反映在零件的实际质量与综合成本上。理解这些工艺逻辑,有助于采购与工程人员在询价阶段提出更准确的问题,也更容易找到真正匹配项目需求的武汉机加工厂家。