数控车床加工全解析:从工艺特点到武汉精密零件加工落地实践
在制造业向高精度、高效率转型的今天,数控车床加工已经成为精密机械零部件加工体系中最基础也最关键的一环。无论是汽车零部件、医疗器械,还是自动化设备、电子五金件,回转体类零件的批量生产几乎都离不开数控车削。恒欣精微机械立足武汉机加工行业多年,围绕数控车床加工、数控铣加工、车铣复合加工等工艺,为不同行业客户提供非标零件定制与小批量零件加工服务。本文从工艺原理、加工能力、材料适配、质量控制等角度,系统梳理数控车床加工的核心知识,帮助采购与技术人员更准确地评估加工方案。
一、数控车床加工是什么:原理与工艺特点
数控车床加工是指通过数控系统控制刀具与工件的相对运动,使旋转的工件被切削成所需回转体形状的加工方式。与普通车床相比,数控车床将加工参数、刀具路径、进给速度等写入程序,由系统自动执行,重复定位精度和尺寸一致性显著提升。
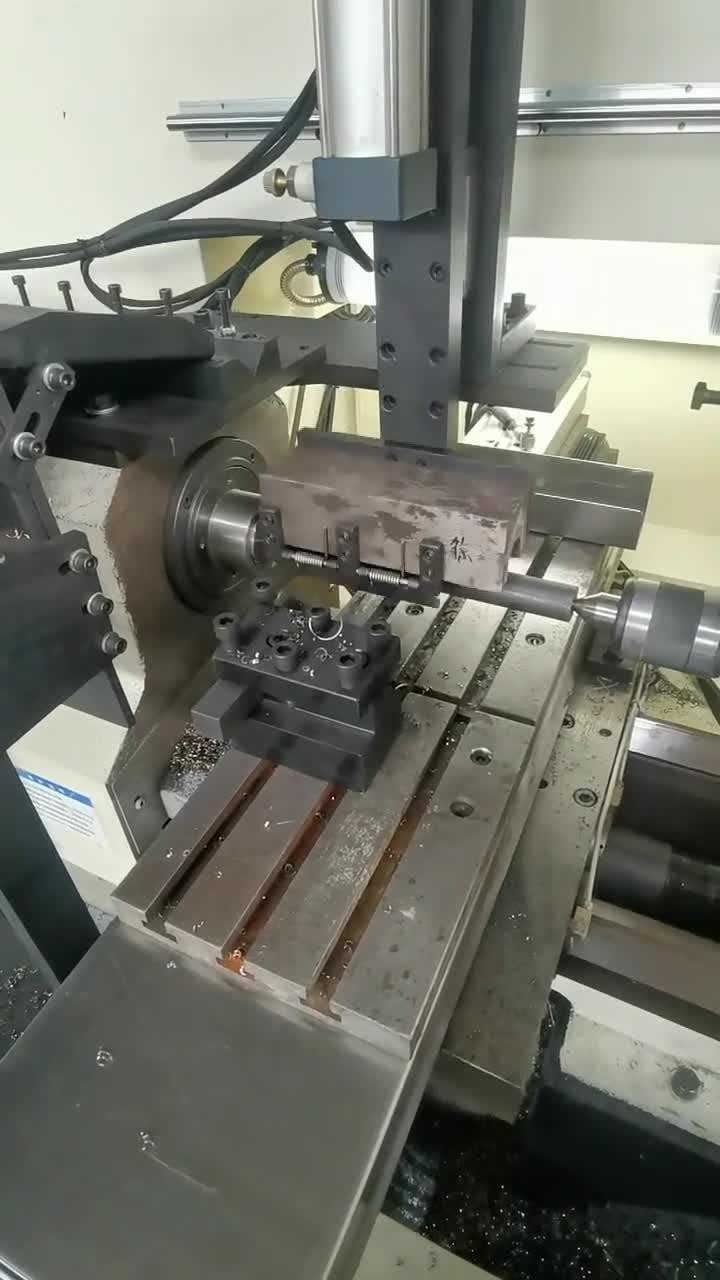
其工艺特点主要体现在几个方面:
- 尺寸一致性好:同一程序下批量加工的零件尺寸波动小,适合小批量零件加工与中大批量生产之间的灵活切换。
- 复杂轮廓易实现:圆弧、锥面、螺纹、退刀槽等特征可通过程序直接描述,减少对操作者经验的依赖。
- 装夹次数少:配合动力刀塔与副主轴,可在一次装夹中完成车、铣、钻、攻等多道工序,即车铣复合加工的雏形。
- 表面质量可控:通过调整主轴转速、进给量与刀尖圆弧半径,可稳定获得较好的表面粗糙度。
理解这些特点,是判断一个零件是否适合采用数控车床加工的前提。通常来说,轴类、盘类、套类、法兰类、接头类零件优先考虑车削工艺;而箱体类、异形腔体类零件则更多依赖数控铣加工或加工中心。
二、数控车床能加工哪些零件与结构特征
在实际生产中,数控车床加工的零件类型相当广泛。常见的有传动轴、电机轴、销轴、衬套、法兰盘、端盖、管接头、阀芯、螺母、滚轮、定位套等。这些零件广泛存在于汽车零部件、工程机械、泵阀、轴承、电机、仪器仪表、工业自动化设备等行业。
从结构特征看,数控车床擅长处理以下要素:
- 外圆、内孔及台阶面,包括高精度配合面;
- 公制、英制、梯形、圆弧螺纹;
- 锥面、球面、圆弧过渡轮廓;
- 端面沟槽、退刀槽、密封槽;
- 轴向与径向孔系(借助动力刀具);
- 滚花、倒角、中心孔等辅助特征。
需要说明的是,当零件同时包含回转面与偏心铣削特征时,单纯车削往往需要二次装夹,容易引入定位误差。此时采用车铣复合加工,可以在一次装夹中完成多面加工,减少累积误差,这也是近年来精密机械零部件加工领域的重要趋势。
三、材料适配:不锈钢零件加工与铝合金零件加工的差异
材料是影响数控车床加工方案的关键变量。不同材料的切削性能、导热性、加工硬化倾向差异明显,直接决定刀具选择、切削参数与冷却方式。
不锈钢零件加工的难点在于材料韧性强、导热性差、易加工硬化。切削区热量集中,刀具磨损快,若进给量过小反而会加剧硬化层。通常需要选用耐磨性好的硬质合金刀具,保持适当的切削深度与进给量,并配合充分的切削液冷却。对于奥氏体不锈钢,还需注意控制切削温度,避免表面出现拉毛与变形。
铝合金零件加工则相对轻快,切削阻力小、导热性好,可实现较高的主轴转速与进给速度,容易获得良好的表面质量。但铝合金刚性较低,薄壁件易变形,装夹力与切削力需要精细控制;同时铝屑易粘刀,排屑设计与刀具前角选择尤为重要。
除此之外,碳钢、合金钢、铜合金、钛合金以及工程塑料也常出现在车削订单中。合理的工艺评估应当从材料牌号、热处理状态、毛坯形式出发,匹配相应的刀具与参数,而不是一套参数用到底。
四、从图纸到成品:精密机械零部件加工的流程控制
一个规范的数控车床加工流程,通常包含以下环节:
- 图纸与工艺评审:确认尺寸公差、形位公差、表面粗糙度、热处理与表面处理要求,识别薄壁、深孔、细长轴等难加工特征。
- 毛坯与装夹方案:根据零件形状选择棒料、锻件或铸件,设计卡盘、弹簧夹头、专用工装或芯轴定位方式。
- 程序编制与仿真:编写加工程序,必要时进行路径仿真,检查干涉与过切风险。
- 首件试切与检测:首件完成后进行全尺寸检测,确认合格后再进入批量生产。
- 过程巡检与终检:批量过程中按频次抽检关键尺寸,终检覆盖图纸全部要求。
- 表面处理与包装交付:按需进行发黑、镀层、钝化、阳极氧化等处理,并做好防磕碰包装。
对于非标零件定制而言,前期工艺评审的价值往往被低估。一个细小的结构建议——例如调整退刀槽宽度、放宽非配合面公差、统一螺纹规格——就可能显著降低加工难度与成本。这也是武汉机加工厂家在承接定制订单时应主动与客户沟通的部分。
五、精度与质量检测:如何判断车削件的加工水平
评价数控车床加工质量,通常关注三个层面:尺寸精度、形位精度与表面质量。
尺寸精度依靠设备重复定位精度与刀具补偿来保证;形位精度如同轴度、圆度、圆柱度、端面垂直度,则更多取决于装夹方式与机床刚性。细长轴零件在车削中易产生让刀与弯曲,需要借助中心架、跟刀架或分段加工策略。表面质量方面,除了粗糙度数值,还应观察是否存在振纹、积屑瘤、烧伤等缺陷。
检测手段上,常规量具包括外径千分尺、内径量表、螺纹环规塞规、粗糙度仪;对形位公差要求较高的零件,可借助三坐标测量机、圆度仪或影像测量仪进行复核。稳定的质量体系应做到检测记录可追溯,关键尺寸有明确的判定标准。
六、小批量零件加工中的成本与效率平衡
很多客户的需求并非大批量生产,而是几十件到几百件的小批量零件加工。这类订单的特点是品种多、交期紧、工艺准备占比高。要在成本与效率之间取得平衡,可以从几个方向着手:
- 优先选用标准棒料规格,减少毛坯定制与等待时间;
- 采用模块化工装与软爪装夹,缩短换产调整时间;
- 对相似零件进行工艺归组,共用程序框架与刀具配置;
- 在结构允许时采用车铣复合加工,减少装夹与流转次数;
- 合理设定非关键尺寸公差,避免过度加工。
小批量并不意味着可以放松质量要求。恰恰相反,由于缺乏大批量生产中的统计过程控制,小批量订单更依赖首件确认与工艺纪律,这也是衡量一家武汉精密零件加工企业是否专业的重要标尺。
七、数控车床加工与其他工艺的协同
在实际项目中,数控车床加工很少孤立存在。一个完整的精密五金件加工订单,往往需要车、铣、钻、磨、线切割、电火花等多种工艺配合。例如带扁位与径向孔的轴类零件,可先车削外圆与端面,再通过数控铣加工扁位与孔系;对硬度要求高的零件,则在热处理后进行精加工或磨削。
车铣复合加工的价值正在于此:它将多道工序集中到一台设备、一次装夹中完成,既减少了重复定位误差,也缩短了生产周期。对于结构复杂、精度要求高的非标零件定制项目,是否具备车铣复合能力,常常是客户筛选供应商的重要依据。
八、选择武汉机加工厂家时的实用建议
面对市场上数量众多的加工供应商,采购方可以从以下几个维度进行考察:
- 设备与工艺覆盖:是否具备数控车床、数控铣床、车铣复合设备,能否覆盖从车削到铣削、磨削的完整链条;
- 材料经验:是否有不锈钢零件加工、铝合金零件加工等常见材料的成熟工艺参数积累;
- 质量保障:检测设备是否齐全,是否有首件确认、过程巡检、终检的完整记录;
- 定制响应能力:能否根据图纸提出工艺优化建议,是否支持小批量零件加工与快速打样;
- 交付与沟通:交期承诺是否清晰,技术沟通是否顺畅,异常处理是否及时。
恒欣精微机械位于武汉,专注精密机械零部件加工领域,围绕数控车床加工、数控铣加工、车铣复合加工等工艺,承接不锈钢、铝合金等多种材料的非标零件定制与小批量零件加工需求。从图纸评审到成品交付,我们更愿意把工艺问题在前期讲清楚,让每一批零件在精度、成本与交期之间找到合适的平衡点。如需进一步了解数控车床加工方案,欢迎与我们沟通具体图纸与技术要求。