数控车床加工全解析:从工艺原理到武汉精密零件加工选厂指南
在制造业向高精度、高效率转型的今天,数控车床加工已经成为精密机械零部件加工体系中最基础也最关键的一环。无论是汽车零部件、医疗器械,还是自动化设备中的非标零件定制,回转体类零件的尺寸一致性、表面质量和交付周期,很大程度上取决于数控车加工工艺的水平。本文结合武汉机加工厂家的实际生产经验,系统梳理数控车床加工的原理、能力边界、材料适配与选厂要点,帮助采购与工程人员更准确地评估供应商。
数控车床加工到底在加工什么
数控车床加工是通过程序控制刀具与工件之间的相对运动,使旋转的工件被切削成所需回转形状的加工方式。它最擅长处理轴、套、盘、环、法兰、接头、阀芯、丝杆、销钉等以圆柱面为主体的零件。与普通车床相比,数控车床的进给精度、重复定位精度和批量一致性都有明显提升,特别适合小批量零件加工与中大批量稳定生产并存的场景。
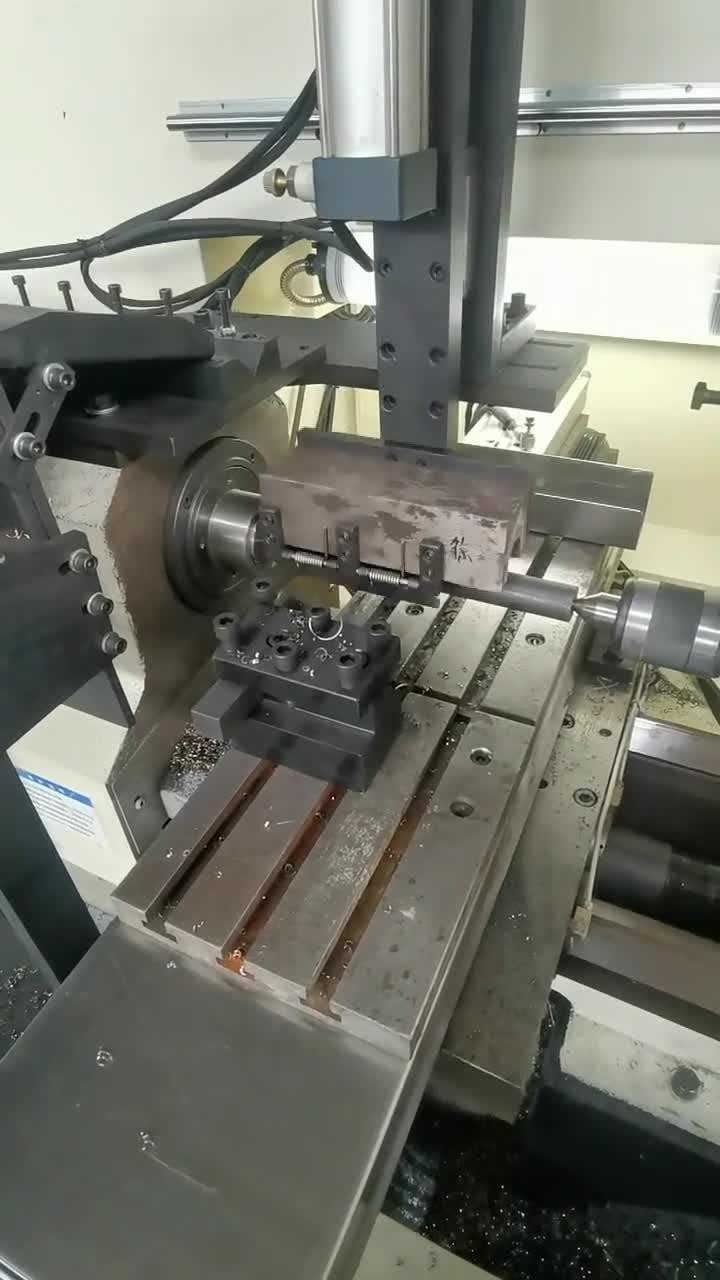
从工艺动作来看,数控车加工通常涵盖外圆车削、端面车削、内孔镗削、切槽、切断、车螺纹、钻中心孔等工序。对于带有径向孔、铣扁、铣槽特征的复杂零件,则往往需要车铣复合加工或二次装夹完成。理解这一点很重要:很多采购方在询价时把“车铣复合件”简单报成“车件”,容易造成工艺路线与报价的偏差。
决定加工质量的关键工艺参数
数控车床加工的质量并非只由设备决定,工艺参数的选择同样起决定性作用。实际生产中,以下几组参数直接影响尺寸精度与表面粗糙度:
- 切削速度:影响刀具寿命与表面质量,不锈钢零件加工时通常需要降低线速度以控制刀具磨损。
- 进给量:过大会提高表面粗糙度值,过小则可能导致积屑瘤,影响尺寸稳定性。
- 背吃刀量:粗加工追求效率,精加工则需留出均匀余量以保证公差。
- 冷却与排屑:深孔、内腔加工中排屑不畅是造成表面划伤和刀具崩刃的常见原因。
- 装夹方式:薄壁套类零件易变形,需采用软爪、涨套或专用工装控制夹紧力。
对于公差要求在±0.01mm以内的精密机械零部件加工任务,通常还需要配合恒温车间、高精度检测设备以及首件确认与过程抽检制度,才能保证批次稳定性。
材料适配:不锈钢与铝合金的加工差异
材料是数控车床加工中变量最多的因素之一。以常见的两类材料为例:
不锈钢零件加工的难点在于材料韧性强、导热性差、加工硬化倾向明显。切削区热量集中,刀具磨损快,容易在已加工表面形成硬化层,进而影响后续工序。经验做法是选用锋利的涂层硬质合金刀具、适当降低切削速度、保证充分的切削液供给,并避免刀具在硬化层上反复摩擦。
铝合金零件加工则相反,材料软、导热好、切削阻力小,可以实现较高的转速和进给。但铝合金易粘刀、热膨胀系数大,细长轴类零件在加工中容易因温升产生尺寸漂移,因此需要控制切削热并留出充分的测量冷却时间。表面要求高的铝合金件,还需注意防止装夹压伤和工序间磕碰。
除此之外,碳钢、合金钢、铜合金、工程塑料以及部分钛合金件,在数控车加工中的刀具选择、转速设定和装夹方案都各不相同。一家成熟的武汉精密零件加工厂家,通常会根据材料牌号建立对应的工艺参数库,而不是用一套参数应对所有订单。
数控车加工与铣加工、车铣复合如何分工
在实际报价与工艺评审中,经常需要判断零件该走哪条工艺路线。基本判断逻辑如下:
- 纯回转体、无径向特征:优先数控车床加工,效率高、成本低。
- 以回转体为主、带少量径向孔或铣扁:可考虑车铣复合加工,一次装夹完成,减少累积误差。
- 箱体、板类、异形轮廓件:以数控铣加工或加工中心为主。
- 高同轴度、高位置度要求的多面零件:车铣复合或多工序专机方案更能保证形位公差。
车铣复合加工的优势在于减少装夹次数。每增加一次装夹,就多一次定位误差的来源。对于同轴度要求严格且带有径向特征的零件,车铣复合往往是更稳妥的选择,尽管单件工时报价可能略高,但综合良率与交期通常更优。
小批量零件加工的成本构成与报价逻辑
很多客户在咨询小批量零件加工时会疑惑:为什么几十件的订单单价反而高于几百件?原因在于成本结构不同。小批量订单的成本中,编程调试、工装夹具制作、首件试切与检测占比较高,材料采购也难以享受批量折扣。具体来说,报价通常包含:
- 材料费(含损耗与最小起订量溢价)
- 程序编制与机床调试工时
- 专用工装或软爪制作费用
- 加工工时(按设备小时费率计算)
- 表面处理、热处理等外协费用
- 检测费用与包装物流
因此,想要控制小批量零件加工成本,比较有效的做法是:在满足功能的前提下放宽非配合面公差、统一材料牌号以便合并采购、尽量采用标准刀具可加工的圆角与槽宽、以及在设计阶段就与加工方进行可制造性沟通。
精密五金件加工中的常见质量风险
精密五金件加工涉及的范围很广,从紧固件、连接件到传动小零件都有覆盖。生产中最常见的质量风险集中在几个方面:
一是尺寸超差,多由刀具磨损未及时更换或热变形引起;二是表面缺陷,如刀痕、振纹、划伤,往往与装夹刚性不足或切削参数不当有关;三是形位公差超标,例如同轴度、圆度、端面跳动,需要通过工艺顺序和基准统一来控制;四是材料混料或热处理状态不符,需要靠来料检验与批次追溯防范。
规范的加工方会为每批产品保留首件检验记录、过程巡检记录和终检报告,关键尺寸使用三坐标、影像仪或气动量仪复测,并对刀具寿命进行台账管理。这些管理动作虽然不直接体现在零件上,却是批次稳定性的真正保障。
如何选择武汉机加工厂家
武汉及周边地区制造业配套齐全,机加工厂家数量众多,能力参差不齐。选择数控车床加工供应商时,建议重点考察以下几个方面:
- 设备结构:是否具备数控车床、车铣复合、数控铣加工等多种设备,能否覆盖从打样到批量的需求。
- 精度能力:常规公差能做到什么水平,是否有稳定的高精度加工案例。
- 材料经验:不锈钢零件加工、铝合金零件加工是否有成熟参数与工艺积累。
- 检测手段:是否配备三坐标、粗糙度仪、硬度计等基本检测设备。
- 响应速度:打样周期、报价响应时间、异常处理机制是否清晰。
- 质量体系:是否有可追溯的检验记录与不合格品处理流程。
恒欣精微机械(whhxjw.com)长期专注于武汉精密零件加工领域,业务覆盖数控车床加工、数控铣加工、车铣复合加工、非标零件定制、精密五金件加工与小批量零件加工,可承接不锈钢、铝合金、碳钢、铜合金等多种材料的精密机械零部件加工任务。从图纸评审、工艺方案到批量交付,形成了较为完整的质量控制流程,适合对尺寸一致性和交期稳定性有要求的客户实地考察与打样验证。
结语
数控车床加工看似是制造业中的常规工序,但真正拉开差距的,是工艺参数积累、材料适配经验与质量管理细节。对于采购方而言,理解车加工的能力边界与成本逻辑,有助于更准确地提出需求、评估报价;对于加工方而言,把每一道工序的稳定性做扎实,才是赢得长期订单的基础。无论是单件打样还是小批量零件加工,选择一家工艺透明、检测规范的武汉机加工厂家,往往比单纯比较单价更能降低综合成本。