武汉精密零件加工:从数控车床到车铣复合,读懂精密机械零部件的制造逻辑
在制造业的链条里,精密零件加工往往是最不起眼却最不能出错的一环。一颗公差超标的轴承座、一件表面粗糙度不达标的铝合金外壳,都可能让整台设备在客户现场停摆。武汉作为中部地区重要的工业基地,聚集了大量装备制造、汽车零部件、光电子和医疗器械企业,对武汉精密零件加工的需求持续且多样。本文从加工工艺、材料适配、质量控制和小批量定制的角度,梳理精密机械零部件加工中那些值得关注的实际问题。
精密零件加工的精度到底由什么决定
很多人以为精度只取决于机床的标称精度,实际上并非如此。一台数控车床的定位精度可能达到微米级,但最终零件的尺寸一致性还受到装夹方式、刀具磨损、切削参数、热变形和测量手段的共同影响。在数控车床加工中,细长轴类零件容易因切削力产生让刀变形,需要借助中心架或跟刀架来分担径向力;薄壁套筒则要在装夹时控制夹紧力,避免夹伤或椭圆化。
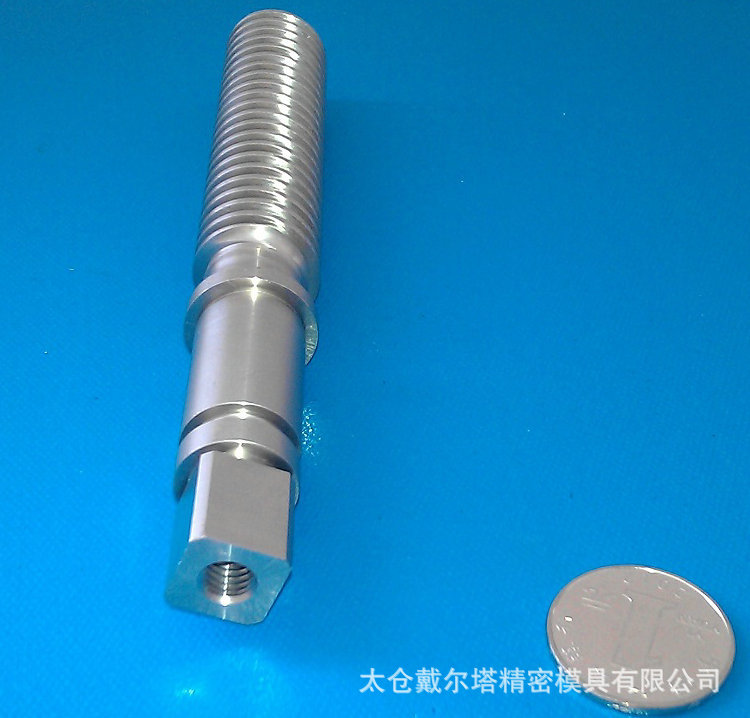
对于数控铣加工而言,型腔拐角处的残留量和刀具半径直接相关,编程时若不做清角处理,装配时就会出现干涉。真正稳定的精度,来自工艺路线设计、夹具设计和过程检测三者的配合,而不是单一设备的参数堆砌。
车铣复合加工为什么越来越受青睐
车铣复合加工的核心价值在于减少装夹次数。一个零件如果需要在车床上完成外圆和端面,再转到铣床上加工侧向孔和槽,两次装夹就带来两次定位误差。车铣复合设备在一次装夹中完成车削、铣削、钻孔甚至攻丝,既压缩了工序间的等待时间,也把同轴度、位置度的误差控制在更小的范围内。
这类工艺特别适合结构紧凑、多面加工特征集中的零件,比如液压阀块、传动轴端部、传感器壳体等。对于非标零件定制项目,车铣复合还能缩短打样周期,让设计验证更快落地。
不同材料对应的加工策略
材料不同,切削逻辑差别很大。不锈钢零件加工的难点在于加工硬化倾向明显、导热性差,切削区热量集中,刀具磨损快。实践中通常采用较低的切削速度、较大的进给量,配合充分的冷却液,避免刀具在硬化层上反复摩擦。
铝合金零件加工则相反,材质软、导热好,切削速度可以提得较高,但容易产生积屑瘤和粘刀,影响表面质量。使用锋利的刀具、大前角几何形状和合适的切削液,能有效改善铝件表面的光洁度。此外,铝合金刚性较低,薄壁件加工时要控制切削力和夹紧力,防止变形超差。
- 不锈钢:低速大进给,重视刀具涂层与冷却
- 铝合金:高速切削,防积屑瘤,控制装夹变形
- 碳钢与合金钢:关注热处理状态对切削性的影响
- 铜及铜合金:易粘刀,需专用刀具几何参数
小批量零件加工的成本与效率平衡
制造业客户经常面临这样的场景:产品还在试制阶段,需求量只有几十件到几百件,开专用模具不划算,但手工加工又保证不了精度。小批量零件加工正是针对这一需求存在的。数控设备的特点是柔性高,程序调整即可切换规格,不需要大量专用工装。
控制小批量成本的关键,一是工艺方案的合理性,二是编程与调机的效率。有经验的加工厂会在报价阶段就评估毛坯余量、装夹次数和刀具清单,避免边做边改造成工时浪费。对于精密五金件加工这类品种多、批量小的订单,把相似工艺的零件合并排产,也能摊薄单件的准备时间。
质量控制不是最后一道工序
精密机械零部件的质量,不能靠终检来“筛”出来。更合理的做法是把检测嵌入过程:首件确认、巡检抽测、关键尺寸全检,配合三坐标测量仪、影像测量仪、粗糙度仪等设备,形成可追溯的数据记录。对于位置度、同轴度、轮廓度这类形位公差,三坐标测量能给出比卡尺更完整的判定依据。
表面处理环节同样影响最终交付质量。发黑、阳极氧化、镀镍、喷砂等工艺如果在尺寸敏感的零件上处理不当,膜厚会改变配合间隙。因此在精密机械零部件加工的工艺编排中,需要明确哪些尺寸在表面处理前预留余量,哪些尺寸处理后不再加工。
选择武汉机加工厂家时可以看什么
面对市场上数量众多的武汉机加工厂家,采购方可以从几个实际维度做判断:设备清单是否覆盖车、铣、磨、复合加工等主要工序;是否有稳定的检测手段和记录体系;对材料牌号和热处理状态能否给出明确建议;打样响应速度和批量交付的一致性是否匹配项目节奏。这些信息比单纯的报价高低更能反映长期合作价值。
恒欣精微机械立足武汉,围绕数控车床加工、数控铣加工、车铣复合加工和非标零件定制,为装备制造、汽车零部件、电子设备等行业提供精密零件加工服务。从图纸评审到工艺编排,再到过程检测与交付,每一个环节都围绕“尺寸稳定、批次一致”这一目标展开。如果您正在寻找能够承接小批量、多品种精密零件加工的合作伙伴,欢迎进一步沟通具体需求。