武汉精密零件加工:从数控车床到车铣复合,一文读懂精密制造的关键环节
在制造业链条中,精密零件加工往往扮演着"看不见却离不开"的角色。无论是汽车零部件、医疗器械,还是自动化设备、电子通信产品,其性能表现很大程度上取决于内部零件的尺寸精度、表面质量和材料一致性。武汉作为中部地区重要的工业基地,聚集了大量机械加工企业,其中专注精密零件加工的厂家在设备配置、工艺积累和交付能力上各有侧重。本文围绕武汉精密零件加工的实际应用,梳理数控车床加工、数控铣加工、车铣复合加工等常见工艺的特点,以及非标零件定制、小批量零件加工中的实操要点,供有采购或外协需求的朋友参考。
一、精密机械零部件加工到底"精"在哪里
很多人对"精密"的理解停留在公差数字上,比如±0.01mm还是±0.005mm。实际上,精密机械零部件加工的难点是多维度的:尺寸精度只是基础,形位公差(同轴度、平行度、垂直度)、表面粗糙度、材料热处理后的稳定性、批量一致性,任何一项不达标都可能导致装配失败。
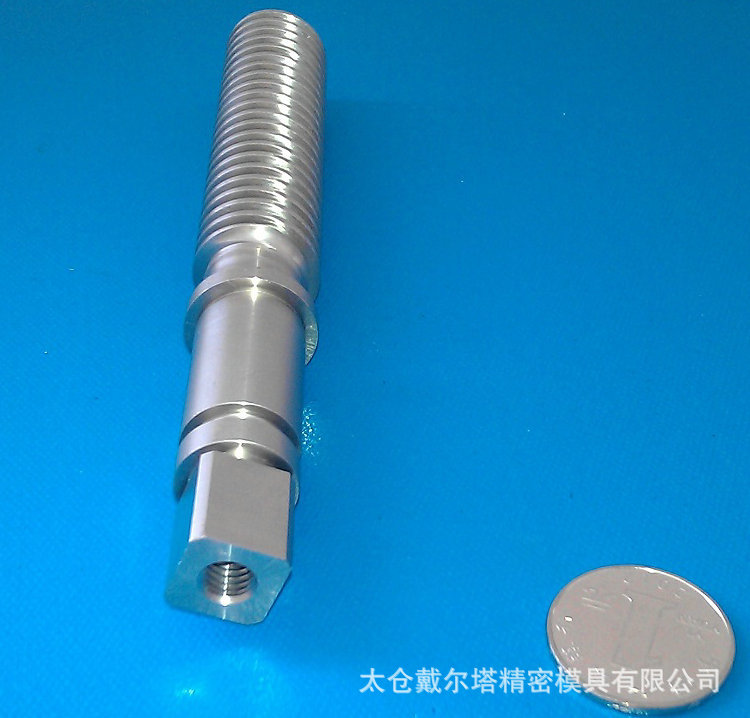
以常见的轴类零件为例,外圆尺寸可以磨到很高的精度,但如果同轴度控制不好,装进轴承后就会出现偏摆和异响。再比如薄壁铝合金零件,加工时夹紧力稍大就会变形,松开工装后尺寸"弹"回去,检测时合格、装配时却装不上。这类问题考验的不是单一设备,而是工艺路线设计、装夹方案、刀具选择和切削参数的综合把控能力。
在武汉精密零件加工领域,具备完整质量检测手段的厂家通常会配置三坐标测量机、影像仪、粗糙度仪等设备,对首件和关键工序进行检测记录。对于有追溯要求的客户,能否提供材质证明、热处理报告和检测数据,也是筛选供应商时需要确认的内容。
二、数控车床加工与数控铣加工:各有所长,配合使用
数控车床加工适合回转体类零件,比如轴、套、盘、环、法兰、接头等。现代车削中心普遍带有动力刀塔和Y轴,可以在一次装夹中完成车外圆、端面、镗孔、切槽以及简单的铣削和钻孔工序,减少重复装夹带来的误差累积。不锈钢零件加工中,车削参数的合理性直接影响刀具寿命和表面质量,尤其是奥氏体不锈钢加工硬化倾向明显,进给量和切削深度不能过于保守,否则刀具在硬化层里"蹭"着走,磨损反而更快。
数控铣加工则擅长处理箱体、板类、异形结构件,可以完成平面、轮廓、型腔、孔系和螺纹的加工。三轴加工中心适合大多数常规零件,而四轴、五轴设备在斜面钻孔、复杂曲面和多次装夹合并方面优势明显。铝合金零件加工时,铣削速度可以提得比较高,但要注意排屑和冷却,避免切屑二次切削划伤已加工表面。
实际生产中,车铣往往不是二选一,而是根据零件特征组合安排。一个有回转主体又带偏心孔和铣扁结构的零件,如果全部放在车床上做,可能需要多次掉头装夹;如果拆成车、铣两道工序,又要考虑基准转换。这时候,工艺人员的经验就体现出来了。
三、车铣复合加工:减少装夹次数,提升一致性
车铣复合加工是近几年武汉机加工厂家设备升级的一个方向。车铣复合中心把车削和铣削能力集成在一台设备上,配合副主轴和棒料送料器,可以实现"毛坯进去、成品出来"的连续加工。对于形状复杂、工序多、批量稳定的精密五金件加工任务,车铣复合的优势比较突出:
- 减少装夹次数,降低基准转换误差,同轴度和位置精度更有保障;
- 工序集中,缩短生产周期,小批量零件加工也能获得较好的经济性;
- 一次编程、一次调试,批量一致性更容易控制;
- 减少在制品流转和人工干预,适合对洁净度和表面质量要求较高的零件。
当然,车铣复合也不是万能的。设备投入大、编程调试门槛高,对于结构简单、批量不大的零件,未必比传统分工序加工更划算。选择哪种工艺路线,需要结合零件特征、批量、交期和成本综合判断。
四、非标零件定制与小批量零件加工:考验的是响应能力
非标零件定制的特点是"没有现成图纸可套",客户往往只提供样品、草图或者装配关系描述,需要加工方参与结构工艺性分析。这个阶段常见的问题包括:图纸标注不完整、公差要求与功能不匹配、材料选择不合理、表面处理与使用环境不协调。有经验的工程师会在报价前提出修改建议,避免做出来才发现装不上或者寿命不够。
小批量零件加工则介于样品试制和批量生产之间,数量可能几十件到几百件。这类订单的难点在于:批量小,分摊到单件的编程调试成本高;交期紧,排产弹性要求高;质量要求却不低,因为小批量往往用于样机验证或小批试产,出问题影响的是整个项目进度。武汉精密零件加工厂家在这类订单上的竞争力,很大程度上取决于柔性排产能力、工装夹具的快速准备能力,以及是否愿意为小单投入必要的检测资源。
五、材料与表面处理:不锈钢、铝合金零件的加工注意点
不锈钢零件加工在精密机械零部件加工中占比很高,常见牌号有304、316L、303、17-4PH等。304和316L韧性大、加工硬化明显,切削时刀具要锋利、进给要跟上,避免在硬化层反复摩擦;303是易切削不锈钢,含硫,加工性更好,但耐蚀性略逊,选材时要看使用环境。316L用于医疗器械和食品设备较多,加工后通常需要钝化处理,去除表面游离铁,恢复耐蚀能力。
铝合金零件加工相对轻快,6061、7075、5052是常用牌号。6061综合性能均衡,适合大多数结构件;7075强度高,但切削时要注意应力释放,薄壁件容易变形;5052耐蚀性好,适合钣金和壳体类零件。铝合金表面处理选项多,阳极氧化、硬质氧化、导电氧化、喷砂、拉丝等,不同处理对尺寸的影响需要在加工时预留余量。
此外,精密五金件加工中还常见黄铜、钛合金、工程塑料等材料。钛合金导热差、刀具磨损快,加工效率低,报价时不能简单按钢件折算;工程塑料如POM、PEEK、尼龙,切削参数和夹紧力控制不好容易产生变形和毛刺。材料知识储备是否扎实,是判断一家武汉机加工厂家专业程度的直观窗口。
六、如何选择靠谱的武汉机加工厂家
面对市场上数量众多的加工厂,采购方可以从几个维度做初步筛选:
- 设备匹配度:看设备清单是否覆盖你的零件特征。做回转体为主,车床和车铣复合是重点;做箱体板类,加工中心的数量和行程更关键。
- 检测能力:有没有三坐标、影像仪等检测设备,能否出具检测报告,首件确认流程是否规范。
- 工艺沟通:报价前是否愿意看图纸、提问题、给建议。上来就报低价、不问细节的,后续出问题的概率往往更高。
- 案例与行业经验:是否做过类似材料、类似精度等级的零件。跨行业不是绝对不行,但有相近经验可以减少试错成本。
- 交期与响应:小批量订单的排产弹性、异常情况的沟通效率,这些软性能力在合作中影响很大。
武汉精密零件加工行业的整体配套比较完整,从材料供应、热处理、表面处理到检测服务,周边资源较为齐全。对于本地及周边城市的客户,地理距离近也便于样品确认和问题沟通。恒欣精微机械长期服务于精密机械零部件加工、非标零件定制、小批量零件加工等需求场景,在数控车床加工、数控铣加工和车铣复合加工方面积累了较为完整的工艺经验,欢迎有加工需求的朋友带着图纸或样品沟通交流。
精密零件加工没有捷径,靠的是设备、工艺、检测和管理一环扣一环的积累。选对加工伙伴,把图纸上的公差变成装配线上的顺畅,才是精密制造真正的价值所在。