武汉精密零件加工:μ级公差背后的产业底座与工艺逻辑
在武汉做精密零件加工,绕不开一个基本判断:这里的订单结构和沿海代工重镇不一样。批量不大、精度不低、交期极紧,是绝大多数客户第一次询价时就会体现出来的三个特征。理解这一点,才能理解武汉机加工厂家的能力边界在哪里。
一、需求从哪里来:三大产业集群的牵引
据公开数据,东湖高新区光电子信息产业规模已突破5000亿元,全球光模块厂商前十名中,光迅科技、华工正源等武汉企业占据席位;武汉及周边整车产能超过200万辆,一辆乘用车涉及上千个金属零部件,其中大量非标件依赖外部配套。再加上激光装备、船舶海工、医疗器械,构成了本地精密机械零部件加工的三条主要需求线。
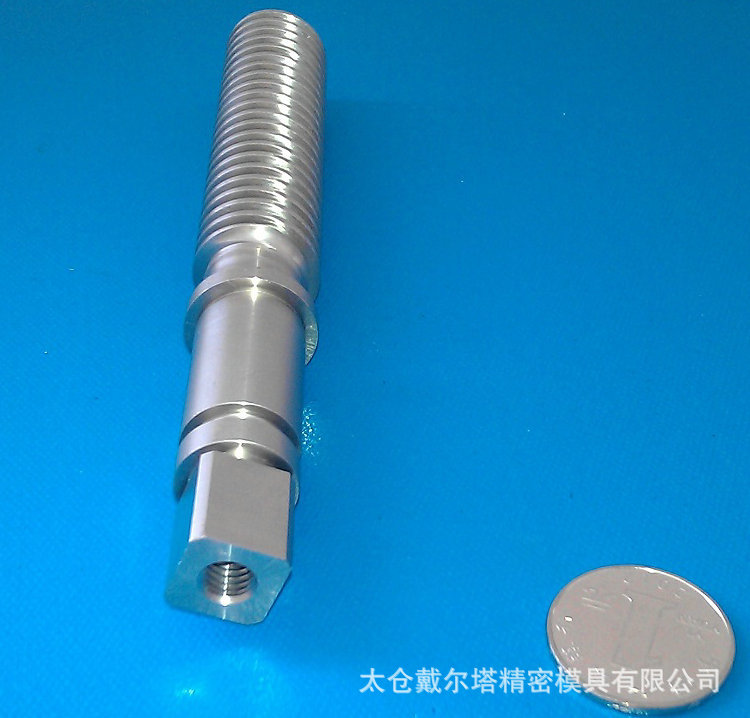
这些行业的共同点很明确:结构件多、单件价值高、迭代周期短。一个光模块外壳从图纸到样品,客户往往只给七到十天。
二、公差不是一个数字,而是一整套系统能力
常说的“精密”,业内通常指IT7级起步,关键配合面进入IT5~IT6,表面粗糙度控制在Ra0.8~Ra0.4μm。这个区间不是靠买一台好机床就能达成的,它取决于主轴径向跳动、热变形补偿、刀具动平衡、装夹刚性,以及是否采用车铣复合加工实现一次装夹成型。
基准转换每多一次,误差就多一次累积机会。车铣复合的价值正在于此——把车削的外圆和内孔的铣削特征放在同一台设备、同一次装夹中完成,同轴度稳定性明显优于多工序流转。
三、不锈钢与铝合金:两条完全不同的工艺路线
不锈钢零件加工(304、316L、17-4PH)的难点在切削热与加工硬化。这类材料的切削线速度通常只能控制在80~150m/min,刀具磨损快,热量集中在刃口,薄壁件极易因应力释放而变形。有效的做法是分层轻切削配合高压内冷,并把粗精加工分开,中间安排去应力工序。
铝合金零件加工则走向另一个极端。6061、7075可以跑到600~1000m/min的高速切削,效率不是问题,问题在薄壁让刀和装夹压伤。真空吸附、专用软爪、对称去料,这些细节决定了零件最终能不能过三坐标。
四、小批量零件加工,比的是换型速度
50件、200件、500件——小批量零件加工的利润空间不在单价,在稼动率。柔性排产、快换工装、刀具预调、程序模块化,是把换型时间从半天压到一小时的关键。每批次首件必须上三坐标测量机或二次元影像仪确认,尺寸报告随货交付,这在医疗和航空类订单中已是硬性要求。
五、挑选武汉机加工厂家的四个硬指标
- 设备清单是否透明:数控车床、加工中心、车铣复合的型号与行程范围,直接对应可加工零件的尺寸上限和精度上限。
- 检测能力是否自有:三坐标、粗糙度仪、圆度仪若全部外协,交期和争议处理都会被动。
- 是否有过程数据:首件报告、批次追溯、材料证明,是判断一家厂是否做长期生意的分水岭。
- 非标零件定制的响应速度:能否在图纸评审阶段就给出可制造性建议,比报价快慢更能说明问题。
精密五金件加工这个行当,最终拼的不是设备参数表,而是把图纸上的每一个公差都落到实处的执行力。恒欣精微机械长期专注武汉精密零件加工,覆盖数控车床加工、数控铣加工、车铣复合加工与小批量非标定制,从材料选型到成品检测提供完整闭环。有图纸,可以先聊工艺。