在装备制造业的价值链条中,精密机械零部件加工处在最基础也最容易被低估的位置。一台设备的可靠性,往往不取决于图纸上的设计有多先进,而取决于那些公差带只有几微米、表面粗糙度要求 Ra0.4 以内的零件,能否被稳定地复制出来。中国机床工具工业协会的统计显示,我国金属加工机床消费规模已连续多年居全球首位,但高端精密加工环节的产能缺口依旧存在——这也是大量整机厂把非关键件自制、把高精度件外协给专业武汉机加工
精度不是一句口号:IT 等级与粗糙度的双重约束
讨论精密机械零部件加工,首先要落到可量化的指标上。国标 GB/T 1800.1 将尺寸公差划分为 IT01 至 IT18 共 20 个等级,普通机械配合多集中在 IT7~IT9,而真正意义上的精密零件通常要求 IT5~IT6,对应 10mm 尺寸段的公差带只有 6~9 微米。这个量级下,机床的热变形、刀具磨损、切削液温度都会直接吃掉公差余量。
表面质量同样关键。以液压阀芯、光学镜筒、医疗器械传动件为例,配合面粗糙度普遍要求 Ra0.8 以下,密封面甚至要压到 Ra0.2。粗糙度不达标,装配后会出现爬行、泄漏、异响等连锁问题,而这些缺陷在单件检测时往往看不出来。
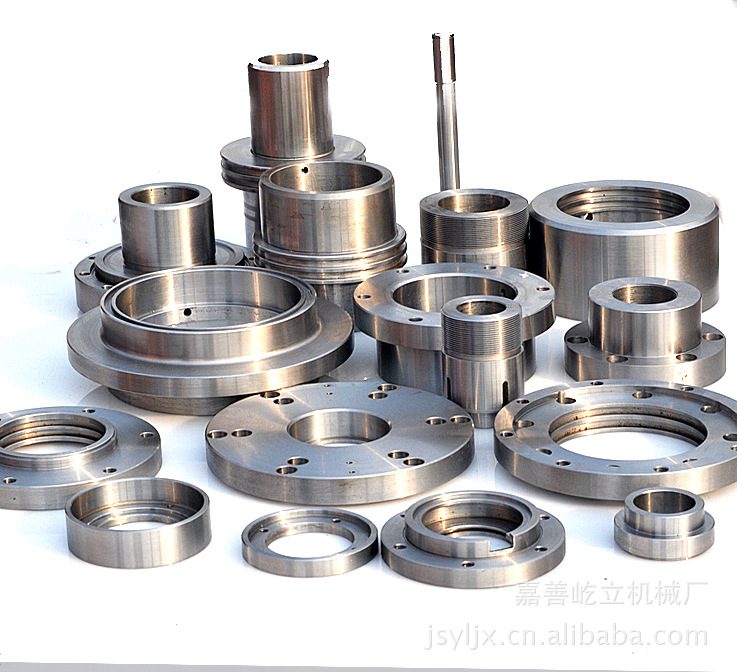
工艺路线怎么选:数控车、数控铣与车铣复合的边界
工艺选择的核心逻辑是减少装夹次数。每多一次装夹,就多一次定位误差的累积。
- 数控车床加工:适合回转体零件,如轴类、套类、法兰、接头。带副主轴的车型可一次完成正反面加工,同心度容易控制在 0.01mm 以内。
- 数控铣加工:面向箱体、盖板、腔体类零件,三轴加工中心处理常规轮廓,四轴、五轴则用于斜面、异形曲面和深腔清角。
- 车铣复合加工:对同时含回转特征与铣削特征的零件优势明显。一根带径向孔、铣扁、螺旋槽的轴,传统需要三台设备、四次装夹,车铣复合一次装夹即可完成,位置度稳定性提升明显。
实践中不存在"越高级越好",只有匹配度。批量小、结构简单的零件用五轴反而推高成本,这也是非标零件定制的报价差异往往来自工艺方案而非材料本身。
材料特性决定加工策略
不锈钢零件加工和铝合金零件加工,是两种完全不同的思路。
304、316L 不锈钢的加工硬化倾向强,切削区温度高、刀具磨损快,进给量过小反而加剧硬化层,因此需要"大切深、适中进给"配合高压冷却。而 6061、7075 铝合金导热快、切削阻力小,问题转到另一头——薄壁件容易装夹变形,主轴转速上去之后热膨胀又会吃掉精度,需要靠对称去料和多次时效来释放应力。钛合金、高温合金、PEEK 等材料的加工窗口更窄,通常需要专门的刀具涂层和参数库支撑。
检测闭环:数据比经验更可靠
精密五金件加工的质量控制,不能依赖老师傅的手感。三坐标测量机(CMM)负责形位公差,圆度仪、轮廓仪确认微观几何,粗糙度仪验证表面状态,硬度计和光谱仪把关材料一致性。首件全检、过程抽检、终检留档,形成可追溯的数据链。对医疗器械、汽车零部件类客户而言,PPAP 文件和检测报告本身就是交付物的一部分。
小批量、多品种:柔性组织能力才是门槛
当前制造业订单结构正在变化,小批量零件加工需求上升,几十件到几百件的订单占比明显提高。这类订单的难点不在单件精度,而在换型效率与排产能力:工装快换、刀具预调、程序模块化、物料批次管理,缺一环就会拖长交期。
武汉依托汽车及零部件、光电子信息、船舶装备等产业集群,周边聚集了大量非标自动化设备与精密仪器企业,对高精度、快响应的配套需求持续存在。恒欣精微机械(whhxjw.com)扎根这一市场,围绕武汉精密零件加工的实际场景,配置数控车、加工中心与车铣复合设备,在材料适配、公差控制与交期管理上形成闭环,为本地及周边客户提供稳定的精密机械零部件加工服务。