数控车床加工全解析:从原理到选型,武汉精密零件加工实用指南
在制造业向高端化、精密化转型的今天,数控车床加工已经成为零部件生产中不可或缺的一环。无论是汽车零部件、医疗器械,还是自动化设备中的传动轴、连接件,数控车削都承担着大量基础而关键的加工任务。对于有非标零件定制需求的企业来说,理解数控车床加工的能力边界和工艺特点,往往比单纯比价更能决定项目成败。本文结合武汉机加工行业的实际经验,围绕设备、工艺、材料、精度与选型展开,帮助采购与技术人员建立清晰的判断框架。
数控车床加工到底是什么:从“车”这个动作说起
车削的本质,是让工件旋转、刀具做直线进给,通过两者的相对运动切除材料。传统车床依赖工人手动操作,而数控车床(CNC Lathe)则把刀具路径、主轴转速、进给量等参数写成程序,由控制系统自动执行。这一转变带来的直接好处是重复精度稳定、批量一致性高,复杂轮廓也能一次装夹完成。
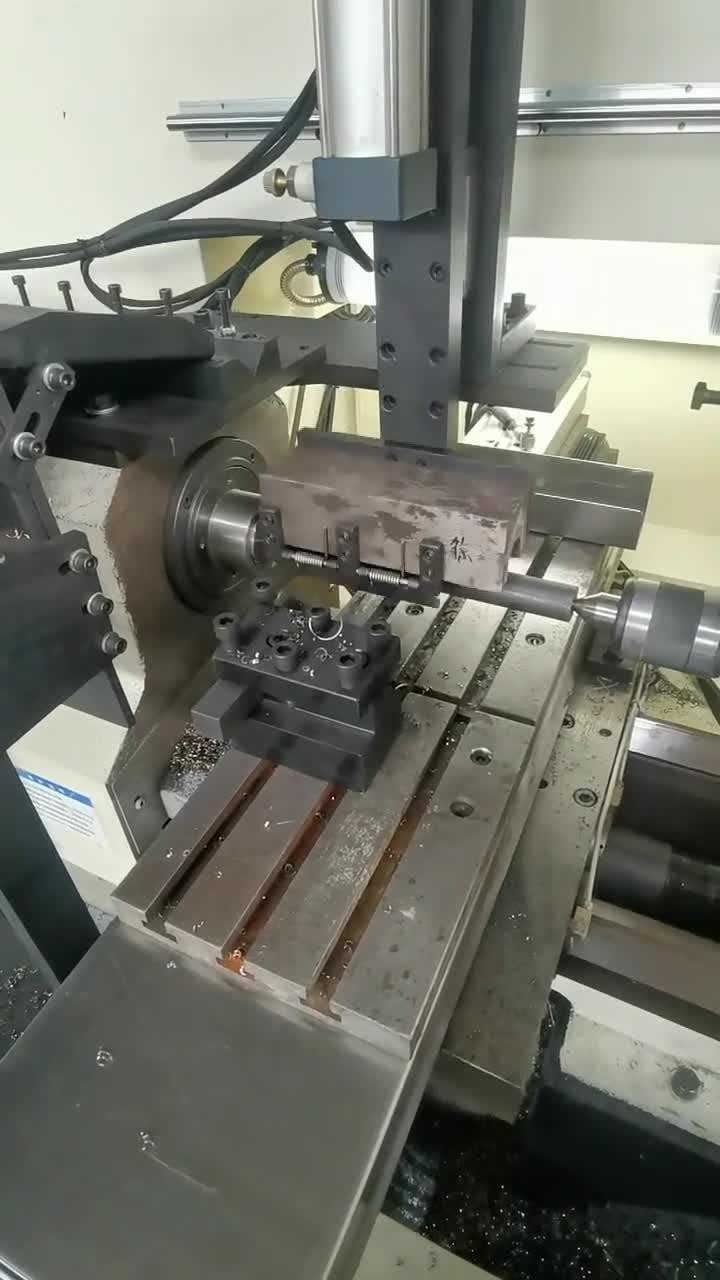
在精密机械零部件加工领域,数控车床通常承担回转体类零件的加工,比如轴、套、盘、法兰、接头、销钉等。它们共同的特征是围绕中心轴对称,适合在旋转状态下被切削。对于外形不规则的非标零件,则往往需要数控铣加工或车铣复合加工配合完成。
- 适合数控车削的典型特征:回转体、有同轴度要求、端面与内孔需要配合
- 常见加工内容:外圆、内孔、端面、台阶、切槽、螺纹、倒角、成形面
- 延伸能力:配合动力刀塔可实现铣削、钻孔、攻丝,向车铣复合靠拢
数控车床加工的核心工艺环节
一台数控车床能做出什么样的零件,不只取决于设备本身,还取决于工艺编排。一个完整的加工流程通常包含以下几个阶段,每一环都会影响最终的尺寸精度与表面质量。
1. 工艺分析与程序编制
拿到图纸后,工艺人员需要判断装夹方式、刀具选择、切削顺序和切削参数。对于不锈钢零件加工这类难切削材料,切削速度、进给量和冷却方式都需要专门设定,否则容易造成刀具磨损加剧或表面拉伤。程序编制是否合理,直接决定了加工效率和尺寸稳定性。
2. 装夹与找正
装夹是车削加工中最容易被忽视却影响最大的环节。薄壁件、细长轴在夹紧力作用下容易变形,需要采用软爪、中心架或专用工装。对于小批量零件加工,工装的通用性与换型效率同样重要,过度依赖专用夹具反而会拉高单件成本。
3. 粗加工与精加工分离
粗加工追求材料去除率,精加工追求尺寸与表面质量。将两者分开,可以让精加工在较小的切削力下完成,减少让刀和热变形。对于精度要求在±0.01mm以内的零件,通常还会安排时效处理或多次装夹来释放内应力。
4. 在线检测与补偿
数控车床可配备接触式测头,在加工过程中测量关键尺寸并自动补偿刀补值。对于批量生产的精密五金件加工,这一环节能显著降低废品率,也减少了停机抽检的时间成本。
车铣复合加工:数控车削的能力延伸
当零件既有回转特征,又有偏心的铣削特征时,传统做法是车床加工完再转到铣床上二次装夹。二次装夹会引入定位误差,对于同轴度、位置度要求高的零件并不友好。车铣复合加工把铣削主轴集成到车床上,一次装夹即可完成车、铣、钻、攻等多道工序,既提高了精度一致性,也缩短了交期。
在武汉精密零件加工的实际订单中,车铣复合尤其适合以下几类零件:
- 带径向孔或扁位的轴类零件
- 端面有键槽、螺纹孔分布的连接件
- 结构紧凑、工序集中的小型精密组件
- 需要多面加工且批量中等的非标零件
需要注意的是,车铣复合设备投入较高,适合工序复杂、精度要求高的零件。对于结构简单的回转体,普通数控车床反而更具成本优势,这也是选型时需要权衡的地方。
材料与加工难点:不锈钢与铝合金的差异
材料是影响数控车床加工方案的关键变量。不同材料的切削性能差异明显,工艺参数和刀具选择也随之变化。
不锈钢零件加工
不锈钢的加工硬化倾向明显,切削时容易粘刀,刀具磨损快。加工时需要保持足够的切削深度,避免在硬化层表面反复摩擦;冷却液要充分,必要时采用高压内冷。304、316L等奥氏体不锈钢在精密零件中应用广泛,对尺寸稳定性和表面粗糙度要求较高,工艺上通常采用锋利的涂层刀片和适中的切削速度。
铝合金零件加工
铝合金切削性能好、导热快,可以实现较高的转速和进给,加工效率高。但铝合金刚性较低,薄壁件容易变形,装夹力控制尤为重要。此外,铝屑容易缠绕,需要配合断屑槽和高压冷却来保证连续加工。对于表面要求高的铝合金零件,精加工时还需注意避免划伤。
其他常见材料
- 碳钢与合金钢:应用最广,工艺成熟,注意热处理后的硬度变化
- 铜及铜合金:切削顺畅,但易粘刀,适合高转速小进给
- 工程塑料:如POM、PEEK,需控制切削热,防止软化变形
- 钛合金:难加工材料,切削速度低,对刀具和冷却要求高
精度、表面质量与检测:判断加工能力的硬指标
采购方在评估一家数控车床加工厂家时,常听到“精度可达0.005mm”之类的说法。但精度不是一个孤立数字,它需要结合零件尺寸、材料、批量和使用工况来看。通常需要关注以下几个维度:
- 尺寸公差:常规数控车削可稳定控制在±0.01mm,精密加工可达±0.005mm甚至更高
- 几何公差:同轴度、圆度、端面跳动等,取决于设备刚性与装夹方式
- 表面粗糙度:精车一般可达Ra1.6,配合抛光或磨削可进一步降低
- 批量一致性:通过首件检验、过程抽检和SPC统计来控制
检测手段同样重要。二次元影像仪、三坐标测量机、粗糙度仪、硬度计等设备的配置情况,反映了一家工厂对质量检测的重视程度。对于精密机械零部件加工订单,建议在打样阶段就要求提供首件检测报告,明确关键尺寸的实测值。
小批量零件加工如何控制成本
很多非标零件定制的需求并不大,几十件到几百件的小批量订单在制造业中非常普遍。小批量加工的成本结构与大批量不同,摊薄工装费用的空间有限,因此控制成本要从工艺源头入手。
- 优先选用标准刀具和通用夹具,减少专用工装投入
- 合理编排工序,尽量一次装夹完成多道特征
- 与加工方充分沟通公差要求,避免不必要的过严标注
- 选择具备车铣复合能力的厂家,减少跨设备周转
- 批量适中时可采用棒料送料机,提高材料利用率
在武汉及周边地区,制造业配套体系较为完整,机加工厂家数量众多,价格差异往往来自工艺方案而非单纯报价。把图纸要求和数量说清楚,让对方给出工艺建议,通常比直接压价更有效。
如何选择武汉数控车床加工厂家
面对众多武汉机加工厂家,选择时可以围绕以下几个实际问题展开考察:
设备配置是否匹配需求
了解对方数控车床的数量、型号、最大回转直径和加工长度,是否配备动力刀塔、送料机、尾座等。设备清单能直观反映其加工范围,避免出现“能做但做不好”的情况。
是否有同类零件经验
精密五金件加工和不锈钢零件加工对工艺经验要求较高。询问对方是否做过类似材料、类似精度等级的零件,必要时可要求提供样品或案例参考。
质量体系与检测能力
是否通过ISO9001等质量管理体系认证,检测设备是否齐全,是否有完整的检验记录。这些细节决定了批量交付时的稳定性。
交期与响应速度
小批量订单往往交期紧、变更频繁。厂家的排产灵活性、沟通效率和异常处理能力,直接影响项目进度。建议在合作初期通过打样环节观察其响应质量。
结语
数控车床加工看似是制造业中的常规工序,但真正做好并不简单。从工艺编制、装夹设计到材料匹配和检测控制,每一个环节都影响零件的最终品质。对于有精密零件加工需求的企业而言,理解这些工艺逻辑,才能在与加工厂沟通时提出准确要求,也更容易找到真正匹配的合作伙伴。恒欣精微机械立足武汉,专注于数控车床加工、车铣复合加工及非标零件定制,持续为各行业客户提供稳定的精密机械零部件加工服务。如果您正在寻找可靠的武汉机加工厂家,欢迎带着图纸与需求进一步沟通,让工艺方案先于报价落地。