数控车床加工全解析:从工艺原理到武汉精密零件加工实践
在制造业向高端化、精密化转型的今天,数控车床加工已经成为机械零部件生产中不可或缺的核心工艺之一。无论是汽车零部件、医疗器械,还是自动化设备中的精密轴类、盘类零件,数控车削都承担着关键的成型与精加工任务。本文围绕数控车床加工展开,结合武汉精密零件加工的实际场景,系统梳理工艺特点、适用材料、质量控制要点以及选厂建议,帮助采购与技术人员更清晰地理解这一加工方式。
一、数控车床加工是什么:原理与核心优势
数控车床加工(CNC Turning)是指通过数控系统控制刀具与工件的相对运动,使旋转的工件被切削成所需回转体形状的加工方式。操作人员将零件图纸转化为加工程序,机床按程序自动完成外圆、端面、内孔、螺纹、沟槽、锥面等特征的加工。与传统普通车床相比,数控车床加工的优势主要体现在几个方面:
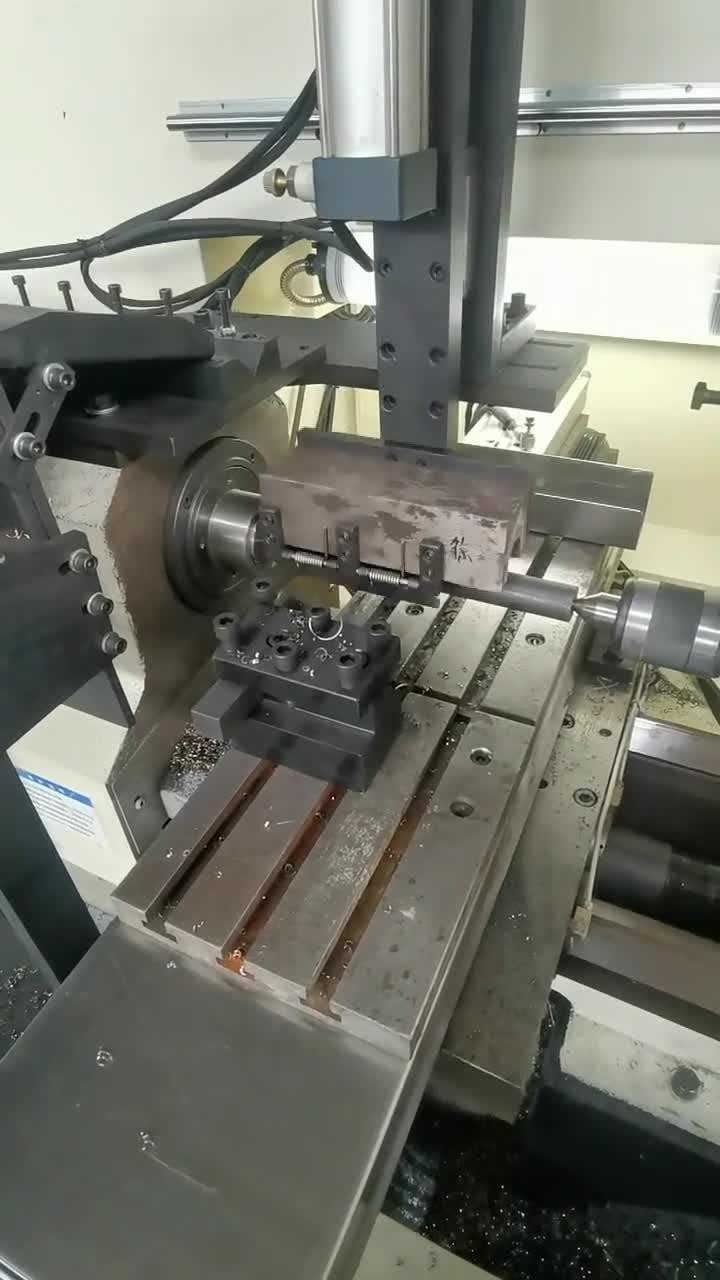
- 尺寸一致性好:程序化控制减少了人为因素干扰,批量生产中尺寸波动小,适合小批量零件加工与中大批量订单。
- 复杂轮廓能力强:圆弧、锥面、异形回转面等轮廓可一次装夹完成,减少工序流转。
- 精度与表面质量稳定:配合精车、精磨工艺,可满足精密机械零部件加工的严苛公差要求。
- 效率与柔性兼顾:换型只需调整程序与工装,适合非标零件定制的多品种、小批量生产模式。
在实际生产中,数控车床常与数控铣加工、车铣复合加工配合使用,形成完整的精密五金件加工链条。对于带有铣削特征(如扁位、侧孔、键槽)的回转体零件,车铣复合加工能够一次装夹完成多面加工,显著降低重复定位误差。
二、数控车床加工适合哪些零件与材料
从零件形态看,数控车床加工最擅长回转体类零件,典型包括:轴类零件(传动轴、电机轴、销轴)、盘套类零件(法兰、端盖、轴套、衬套)、螺纹类零件(丝杆、接头、紧固件)、以及各类精密五金件。结合行业应用,数控车削广泛服务于汽车零部件、摩托车配件、电机、泵阀、轴承、齿轮、液压件、仪器仪表、医疗器械、电子通信设备、工业自动化设备、轨道交通、船舶与航空航天配套件等领域。
从材料角度看,数控车床加工覆盖面很广,常见材料及加工要点如下:
- 不锈钢零件加工:304、316、303、17-4PH等牌号常见。不锈钢切屑易粘刀、加工硬化明显,需要合理选择刀具材质、切削参数与冷却方式,303易切削不锈钢在批量车削中更具效率优势。
- 铝合金零件加工:6061、6063、7075、2024等。铝合金切削轻快、导热好,但刚性较低,装夹变形与表面划伤需重点控制,适合高速车削与精密五金件加工。
- 碳钢与合金钢:45#、40Cr、20CrMnTi等,常用于轴类与齿轮坯件,可通过调质、渗碳淬火等热处理配合精加工。
- 铜合金与钛合金:黄铜、锡青铜用于耐磨与导电零件;钛合金用于航空航天与医疗领域,切削温度高、刀具磨损快,对工艺参数要求更高。
- 工程塑料:POM、PEEK、尼龙等,常用于绝缘件、耐磨件,车削时需控制夹紧力防止变形。
三、从图纸到成品:数控车床加工的完整流程
规范的加工流程是保证精密机械零部件加工质量的根基。以武汉机加工厂家的典型作业模式为例,一个数控车床加工订单通常经历以下环节:
- 图纸评审与工艺分析:确认公差、形位公差、表面粗糙度、热处理与表面处理要求,评估装夹方案与工序划分。
- 毛坯准备:根据零件尺寸选择棒料、锻件或铸件,确定加工余量。
- 编程与工装准备:编制加工程序,设计或选用夹具、专用刀具,必要时制作软爪与芯轴。
- 首件试切与检验:首件全尺寸检测,确认程序与工艺参数无误后进入批量生产。
- 批量加工与过程抽检:按检验规范进行过程巡检,监控刀具磨损与尺寸漂移。
- 后处理与终检:去毛刺、清洗、热处理、表面处理(如发黑、镀镍、阳极氧化),最终按图纸全检或抽检出货。
对于非标零件定制项目,前期工艺沟通尤为关键。很多零件的成本差异并不来自材料本身,而来自公差设定是否合理、装夹次数能否减少、是否需要车铣复合加工替代多工序流转。经验丰富的加工厂家会在报价阶段给出可制造性建议,帮助客户在性能与成本之间取得平衡。
四、质量控制:精密车削的精度从哪里来
数控车床加工能达到的精度,取决于机床、刀具、工艺与检测四个维度的协同。常见控制要点包括:
- 机床精度与刚性:主轴径向跳动、导轨直线度、重复定位精度直接影响尺寸稳定性。精密零件通常安排在精度更高的车削中心或车铣复合机床上完成。
- 刀具与切削参数:刀具几何角度、涂层选择、切削速度与进给量匹配,决定表面粗糙度与刀具寿命。不锈钢与钛合金加工尤其需要针对性选刀。
- 装夹与变形控制:薄壁套筒、细长轴类零件易受夹紧力与切削力影响,需采用弹性夹头、中心架、分段加工等策略。
- 热变形管理:连续加工中机床与工件温升会引起尺寸漂移,批量生产需关注冷却与温度补偿。
- 检测手段:外径千分尺、内径量表、三坐标测量机、粗糙度仪、投影仪等配合使用,确保尺寸与形位公差符合图纸要求。
对于出口配套或高端装备领域的精密五金件加工订单,完整的检测记录与材质证明往往是客户审核的必备项。具备规范质量体系的武汉机加工厂家,通常会在首件、巡检、终检三个节点留存数据,便于追溯。
五、数控车床加工与其他工艺如何配合
实际项目中,单一的车削工艺往往无法覆盖全部特征。数控车床加工常与以下工艺协同:
- 数控铣加工:完成平面、型腔、侧孔、扁位等非回转特征,适合箱体、板类与异形件。
- 车铣复合加工:一次装夹完成车、铣、钻、攻丝,减少基准转换误差,是复杂回转体零件的高效方案。
- 磨削与热处理:对硬度与精度要求高的轴类零件,车削后经淬火再精磨,保证最终尺寸与耐磨性。
- 表面处理:阳极氧化、电镀、发黑、喷砂等,兼顾防腐与外观需求。
因此,在选择加工供应商时,考察其工艺链是否完整、能否提供从车削到铣削、从热处理到表面处理的一站式配套,往往比单纯比较单价更有意义。一站式配套可以减少多厂周转带来的交期与品质风险。
六、如何选择武汉数控车床加工厂家
武汉及周边地区制造业基础扎实,精密零件加工需求集中。面对众多武汉机加工厂家,采购方可以从以下几个维度进行筛选:
- 设备与工艺匹配度:是否具备数控车床、车铣复合、数控铣加工等设备组合,能否覆盖你的零件特征与批量规模。
- 精度能力与检测手段:了解其常规公差控制水平与检测设备配置,是否具备三坐标等精密检测能力。
- 材料经验:是否熟悉不锈钢零件加工、铝合金零件加工等你的常用材料,有无同类行业配套案例。
- 小批量柔性:小批量零件加工与打样能力,反映厂家的换型效率与服务意愿。
- 质量与交期管理:是否有规范的检验流程、交期承诺与异常处理机制。
恒欣精微机械(whhxjw.com)专注于精密机械零部件加工领域,围绕数控车床加工、数控铣加工、车铣复合加工等工艺,为汽车零部件、电机、泵阀、自动化设备、仪器仪表等行业提供非标零件定制与小批量零件加工服务,覆盖不锈钢、铝合金、碳钢、铜合金等多种材料的精密五金件加工需求。对于正在寻找武汉精密零件加工配套的客户,建议在询价时提供完整图纸、材料要求、批量与交期信息,以便获得更准确的工艺方案与报价。
七、结语
数控车床加工看似是制造业中的常规工序,但其精度上限、效率表现与成本控制,取决于工艺规划、设备配置与质量管理的综合水平。理解车削工艺的适用边界,明确零件特征与材料特性,再结合供应商的工艺链完整度进行选择,才能让精密零件加工项目在品质、交期与成本之间取得理想平衡。无论是单件打样还是批量配套,把工艺沟通做在前面,往往是项目顺利落地最有效的一步。