武汉精密零件加工:从公差带控制到产业配套的实测观察
精密加工行业里有一句话:图纸上的公差是理想,机床上的公差才是成本。以常见的 ISO 2768-m 级一般公差为例,一个 Φ50 的外圆,IT7 级公差带约 0.025mm,而到了 IT6 级就收窄到 0.016mm。这个数量级的差别,直接决定了加工路线是"数控车一次成型"还是"车削+精磨"两道工序,也决定了报价能否落在客户的心理区间。武汉精密零件加工能力的分层,恰恰就发生在这些看似不起眼的数字之间。
一、设备构成决定能力边界,而非宣传口径
走访武汉本地多家机加工厂家会发现,真正拉开差距的是设备结构。普通数控车床定位精度普遍在 0.01mm 量级,适合一般精度的轴类、套类零件;走心机(瑞士型车床)在细长小零件上优势明显,一次送料可完成车、铣、钻多工序;而车铣复合加工中心的价值在于减少装夹次数——每少一次装夹,就少一次基准转换误差,同轴度往往能从 0.02mm 稳定到 0.01mm 以内。
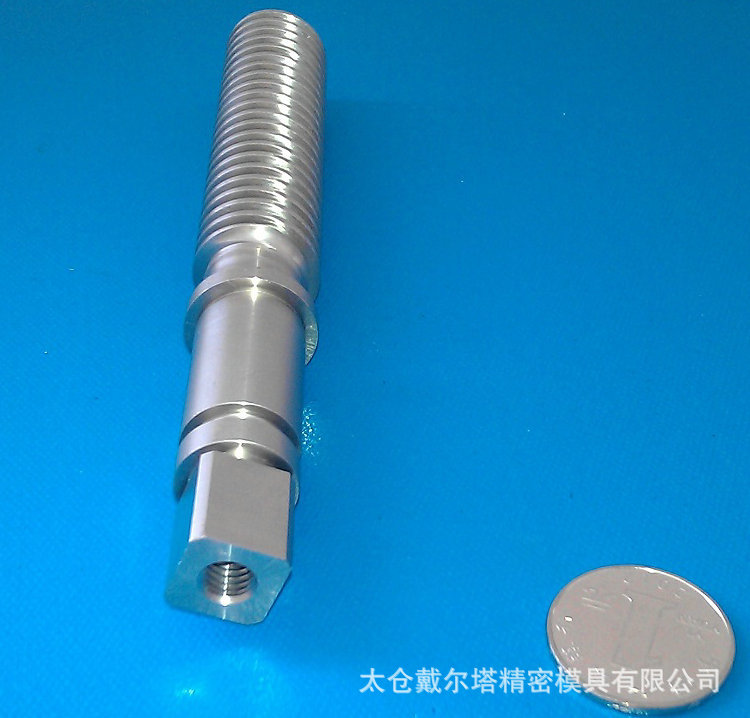
据中国机床工具工业协会统计,2023 年我国金属切削机床产量约 61 万台,其中数控化率已超过 45%。设备的数控化只是起点,主轴回转精度、伺服响应、刀塔重复定位精度才是实际交付质量的底牌。
二、材料特性直接改写切削参数
不锈钢零件加工和铝合金零件加工的工艺逻辑几乎相反。304 不锈钢抗拉强度约 520MPa,加工硬化倾向强,切削速度通常要控制在硬质合金刀具 120–180m/min 的区间,进给偏小,否则刀具磨损快、表面粗糙度恶化;6061-T6 铝合金密度仅 2.7g/cm³、导热好,可上到 500m/min 以上,但薄壁件易变形,夹紧力控制反而是难点。
现实中不少非标零件定制项目失败在"参数照搬":把碳钢的切削参数套用到 316L 上,结果尺寸漂移、批量一致性差。精密机械零部件加工的核心能力,是把材料、刀具、冷却方式和装夹方案一起纳入工艺设计,而不是单点优化。
三、小批量零件加工的真实经济性
武汉光电子信息、汽车零部件、船舶配套三大集群,催生了大量 50–2000 件区间的小批量需求。这类订单的特点是:批量不足以摊薄工装成本,但精度要求往往对标量产件。可行的路径是数控铣加工配合柔性夹具、以程序化替代专用工装,把首件调试时间压缩到 2 小时以内。
以武汉东湖高新区某激光设备配套企业为例,其镜座类精密五金件单批 300 件,要求孔位公差 ±0.02mm、表面 Ra0.8。采用车铣复合一次装夹完成基准面与安装孔加工后,首件合格率从原来的 82% 提升到 96% 以上,二次返工成本下降明显。这类案例在武汉的机加工圈里并不罕见,关键在于工艺前置评审是否做扎实。
四、检测能力是质量体系的分水岭
一台三坐标测量机的测量不确定度可达微米级,但它验证的是"结果",不是"过程能力"。真正稳定的武汉机加工厂家,会把首件三坐标报告、过程抽检记录和 Cpk 数据一并交付。对于进入汽车供应链的零件,IATF 16949 体系要求的 PPAP 文件、MSA 分析,比单纯的尺寸合格更能说明问题。
五、区位与配套:被低估的隐性成本
武汉的价值不只在设备。高校密集带来的人才供给、九省通衢的物流半径、以及本地即可完成的阳极氧化、钝化、热处理等表面处理配套,能显著缩短交付周期。一个需要不锈钢钝化+精密研磨的零件,在本地闭环完成的周期通常比跨省外协少 3–5 天。
对采购方而言,评估一家武汉精密零件加工供应商,建议重点看三件事:设备清单与实际稼动情况、材料对应的历史加工案例、以及检测数据能否随货交付。精度写在合同里,能力藏在工艺里,交付记录才是最有说服力的数据。