数控车床加工全解析:从工艺特点到武汉精密零件加工的落地实践
在制造业向高端化、精密化转型的今天,数控车床加工已经成为精密机械零部件加工体系中最基础也最关键的一环。无论是汽车零部件、医疗器械,还是自动化设备、电子通信结构件,回转体类零件的精度、一致性和交付效率,很大程度上取决于数控车削工艺的水平。恒欣精微机械立足武汉机加工领域,围绕数控车床加工、数控铣加工、车铣复合加工等核心能力,为各行业客户提供从非标零件定制到小批量零件加工的一站式解决方案。本文结合行业实际,系统梳理数控车床加工的技术要点、材料适配与质量控制方法,帮助采购与技术人员更准确地评估加工方案。
一、数控车床加工是什么:原理与核心优势
数控车床加工是通过计算机数字控制系统驱动车床,使工件旋转、刀具作直线或曲线进给运动,从而完成外圆、内孔、端面、螺纹、锥面、沟槽等特征切削的加工方式。与普通车床相比,数控车削将尺寸、转速、进给等参数固化为程序,由伺服系统精确执行,因而在重复精度和批次一致性上具有明显优势。
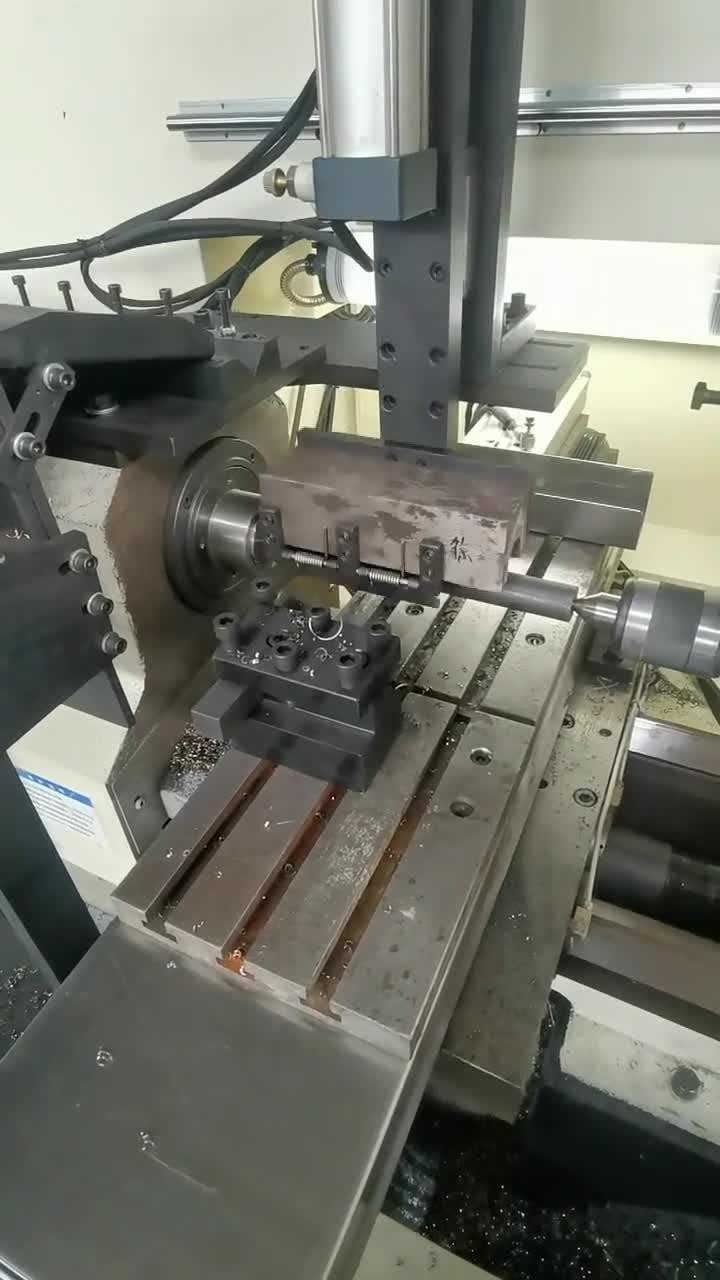
其核心优势主要体现在几个方面:
- 精度稳定:数控车床加工尺寸公差通常可控制在±0.01mm以内,精密场合配合合适的刀具与工艺可达更高水平,适合精密五金件加工需求。
- 一致性好:程序化加工消除了人工操作差异,批量零件尺寸散差小,特别适合小批量零件加工向中批量过渡的场景。
- 复杂轮廓能力强:圆弧、锥面、多段台阶、异形槽等轮廓可通过插补指令一次成型,减少工序流转。
- 效率与柔性兼顾:换型只需调整程序与工装,适合多品种、变批量的非标零件定制生产模式。
二、常见加工方式与工艺边界
实际生产中,数控车床加工并非单一工序,而是与多种工艺组合形成完整能力。理解各方式的边界,有助于合理拆分工艺路线。
- 数控车削:面向回转体零件,如轴类、套类、盘类、法兰、接头、阀芯等,是精密机械零部件加工的主力工序。
- 数控铣加工:用于平面、型腔、孔系、曲面及非回转特征,常与车削配合完成铣扁、钻孔、攻丝等复合特征。
- 车铣复合加工:在一台设备上完成车、铣、钻、攻等多道工序,减少装夹次数,降低累积误差,适合结构复杂、精度要求高的零件。
- 磨削与表面处理:对尺寸精度和表面粗糙度要求更高的零件,可在车削后追加外圆磨、无心磨等工序,并配合阳极氧化、钝化、镀层等表面处理。
需要说明的是,工艺选择应基于零件结构、材料、批量与精度综合判断。例如细长轴类零件需重点考虑刚性不足引起的让刀与变形,薄壁套类零件则要关注装夹力导致的圆度误差,这些都需要在工艺设计阶段提前规避。
三、材料适配:不锈钢零件加工与铝合金零件加工要点
材料特性直接决定刀具选择、切削参数与冷却方式。恒欣精微机械在日常加工中接触较多的是不锈钢与铝合金两大类,两者的加工策略差异明显。
不锈钢零件加工的难点在于材料韧性大、导热性差、加工硬化倾向明显。切削区热量集中,刀具磨损快,容易产生积屑瘤影响表面质量。实践中通常采取较低的切削速度、较大的进给量以避免在硬化层反复切削,同时保证充分冷却,选用耐磨性好的硬质合金或涂层刀片。对于奥氏体不锈钢的深孔与细长结构,还需控制切削力,防止工件变形。
铝合金零件加工则相反,材料软、导热好、切削轻快,可以实现较高的转速与进给,加工效率高。但铝合金线膨胀系数较大,尺寸受温度影响明显,精密零件需注意车间恒温与测量时机;同时铝屑易粘刀、易缠绕,排屑设计与高压冷却尤为关键。薄壁铝合金件还容易出现装夹变形,通常采用软爪、轴向压紧或专用工装来控制。
此外,碳钢、合金钢、铜合金、工程塑料等材料也各有工艺特点,需按材质匹配刀具几何角度与切削参数,才能兼顾效率与精度。
四、精度控制与质量检测:从首件到批量
数控车床加工的质量保障不是单点动作,而是一套贯穿全流程的控制机制。合理的做法包括:
- 工艺评审与程序验证:加工前对图纸公差、基准、关键尺寸进行评审,通过空运行或仿真验证程序,避免撞刀与超差。
- 首件检验:首件完成后使用影像测量仪、千分尺、内径量表等工具全面检测,确认合格后再进入批量生产。
- 过程巡检:批量加工中按频次抽检关键尺寸,关注刀具磨损带来的尺寸漂移,及时补偿刀补。
- 终检与记录:成品按图纸要求进行全尺寸或关键尺寸检验,形成检测记录,便于追溯。
对于精密机械零部件加工而言,测量本身也需控制误差来源,包括温度、测量力、基准一致性等。规范的质量检测流程,是武汉精密零件加工供应商赢得长期客户信任的基础。
五、非标零件定制与小批量零件加工的服务逻辑
制造业客户的需求往往不是标准件采购,而是围绕具体产品结构的非标零件定制。这类需求的特点是图纸多样、批量不大、交期紧张,对加工厂的柔性能力要求较高。数控车床加工天然适合这种模式:程序化换型快,工装调整灵活,配合车铣复合加工可减少工序外协,缩短整体周期。
小批量零件加工的关键在于平衡成本与效率。批量小意味着单件分摊的编程与调机成本占比高,因此供应商需要通过工艺优化、通用工装复用、合理排产来压缩准备时间。同时,小批量往往伴随设计迭代,加工方能否快速响应图纸变更、提供工艺建议,直接影响客户的研发进度。恒欣精微机械在服务武汉及周边地区客户的过程中,注重前期沟通与工艺可行性反馈,帮助客户在设计与制造之间找到更经济的落点。
六、如何选择靠谱的武汉机加工厂家
面对市场上数量众多的加工供应商,采购方可以从几个维度进行判断:
- 设备与工艺覆盖:是否具备数控车床、数控铣床、车铣复合等设备,能否覆盖车、铣、钻、磨等多类工序,减少外协环节。
- 精度能力与检测手段:了解其常规公差控制水平与检测设备配置,是否具备完整的检验记录体系。
- 材料与行业经验:是否有不锈钢零件加工、铝合金零件加工等对应材质的实际案例,是否熟悉所在行业的图纸规范与验收标准。
- 响应与交付:打样周期、批量交期、异常处理机制是否清晰,沟通是否顺畅。
- 地域协同:对于武汉及华中地区客户,选择本地武汉机加工厂家便于现场沟通、快速打样与物流周转。
数控车床加工看似是制造业中的常规工序,但真正决定零件品质的,是工艺设计、材料理解、精度控制与服务响应的综合能力。恒欣精微机械持续深耕精密五金件加工与精密机械零部件加工领域,以数控车床加工为基础,结合数控铣加工与车铣复合加工能力,为汽车零部件、工业自动化、电子通信、医疗器械等行业客户提供稳定可靠的加工定制服务。如果您正在寻找武汉精密零件加工合作伙伴,欢迎就具体图纸与需求进行沟通,我们将提供针对性的工艺方案与报价建议。